- 您现在的位置: 首页 > 新闻中心 > 解决方案 > 液冷板平面度加工怎么保证
液冷板平面度加工怎么保证
液冷板的平面度,是散热效率的物理底线
液冷板加工机床设备品牌推荐要看的不是精度等级——密封面贴不实,导热路径就从金属变成了空气,液冷板平面度加工的关键在切削振动与装夹回弹控不控得住。
| 0~16000 r/min | 40 把 | 800kg |
|---|---|---|
| 主轴转速 | 刀臂式刀库 | 工作台承重 |
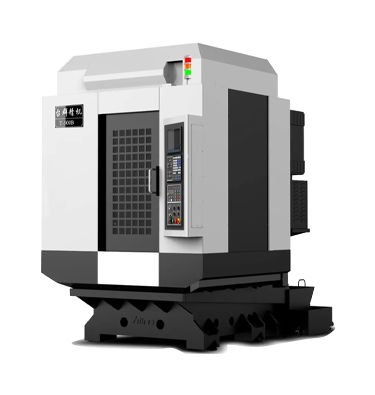
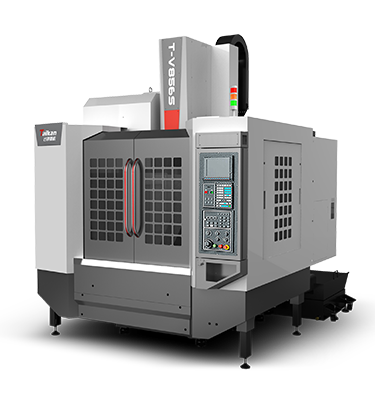
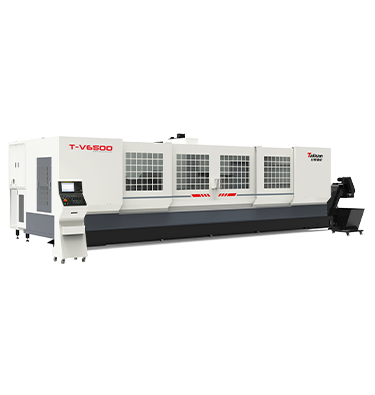
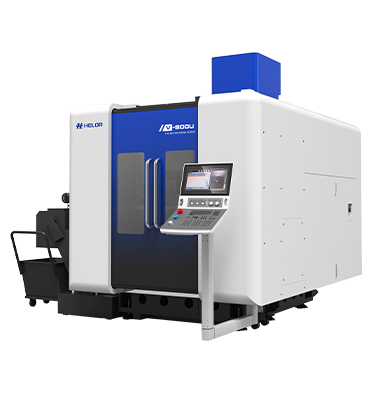
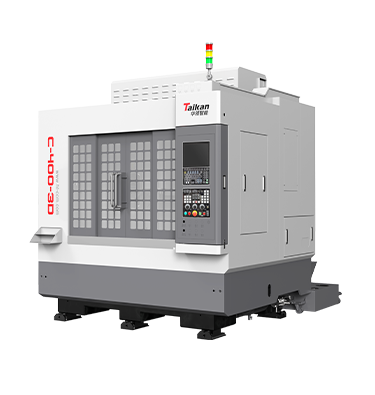
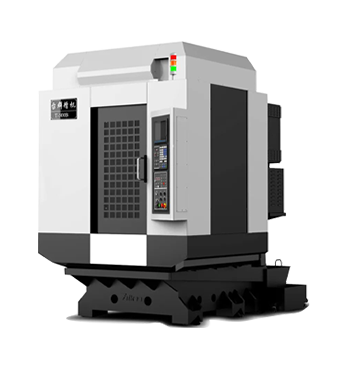
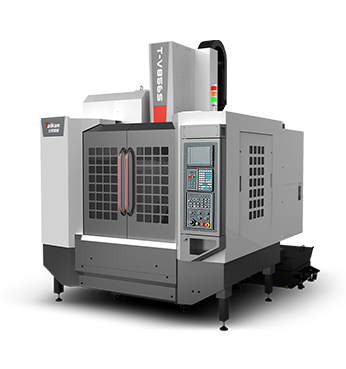
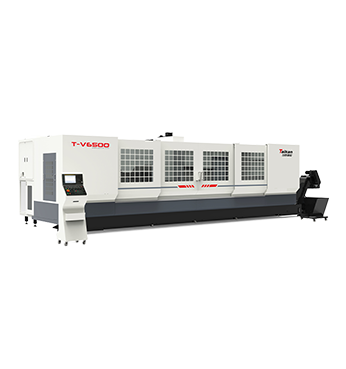
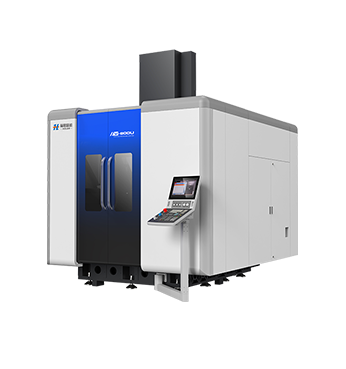
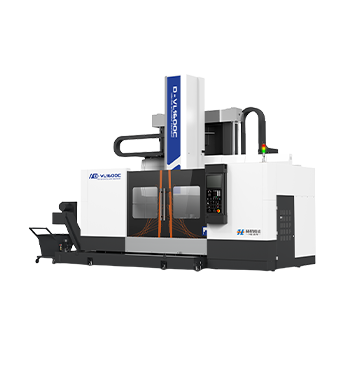
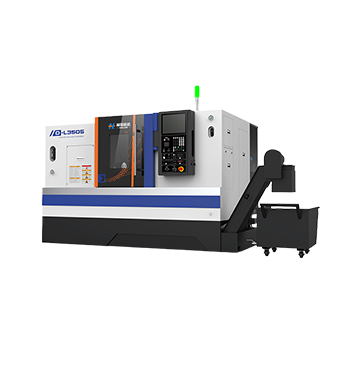
液冷板加工设备覆盖:V-800U / V-650U / T-V2500 / C-400-3D
一、行业加工特征
一块液冷板,三段加工内容
| 密封平面 | 内部流道 | 安装孔与接头孔 |
|---|---|---|
| 与芯片冷板贴合 平面度是核心指标 |
窄深槽形 侧壁质量决定流阻 |
位置度 与流道对接 |
三个绕不开的特征
| 平面度直接换算成热阻 | 薄壁+大面积=装夹必变形 | 流道窄深,刀具刚性受限 |
|---|---|---|
| 密封面不贴合,中间夹一层空气 换热效率断崖式下降 |
板越薄面积越大 夹紧力稍大就回弹 |
流道深宽比大 加长刀杆一让刀,侧壁就粗糙 |
二、加工难点
01|密封面平面度超差,装配后换热效率衰减
平面度不达标,冷板与芯片之间出现微观间隙,热阻上升。
02|薄板大面积,夹紧松开就回弹
装夹时看着平,松开后中间拱起或两头翘,平面度实测超差。
03|流道窄深,加长刀让刀导致侧壁拉毛
流道侧壁质量差,流阻上升,泵的扬程要加,能耗跟着涨。
04|流道与孔位多次装夹,对接错位
流道在一道工序、接头孔在另一道工序,基准一换,孔与流道对不上。
05|大平面切削振动留下振纹,密封面报废
大面积铣削时振纹直接印在密封面上,抛光补救会改变平面度。
三、解决方案
| 加工难点 | 创世纪机型的对应设计 |
|---|---|
| 密封面平面度 | V-800U 光机主体采用高刚性动梁龙门式结构,主轴到横梁距离短,床身采用优质灰铸铁,整体应力变形小、抗振性强;Y 轴双丝杆双驱结构,动态响应好,大平面开粗与流道槽铣削时振纹更小 |
| 薄板装夹回弹 | 工作台 φ800×630mm、承重 800kg,可布置多点柔性支撑;A/C 轴固定于底座中、独立运行,高刚性高承载设计适配大余量开粗 |
| 流道侧壁质量 | V-800U 主轴 0~16000 r/min、HSK A63,可配加长铣刀与微小径刀具,高转速降低切削力,侧壁更光洁;40 把刀臂式刀库可一次装齐平面铣刀、流道加长刀、钻头、丝锥 |
| 流道与孔位对接 | 五轴联动摆角,多角度接头孔与异形流道一次装夹完成,不靠二次找正;DD 直驱转台配 A 轴双力矩电机双驱动、高分辨率圆光编码器,转台本体设冷却流道,持续抑制热变形 |
| 大平面振纹 | 结构刚性+高转速小切深组合;G-V1530C 亦可用于超大幅面板件,工作台 1500×3000mm、定位精度 0.023/0.019/0.014mm(有光栅) |
四、推荐机型
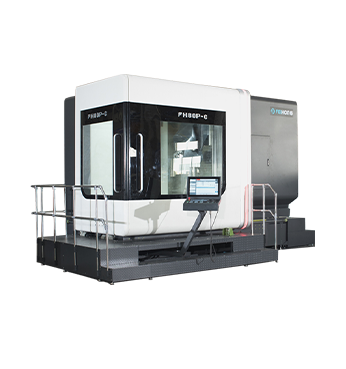
主推|立式五轴加工中心 V-800U
复杂流道与多角度接头孔的液冷板主力机型。赫勒精机系列。
| φ800×630mm | 850/900/580mm | 0~16000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴转速 |
HSK A63 | 40 把刀臂式刀库 | 工作台承重 800kg | 主轴鼻端至台面 180-760mm
主推|型材加工中心 T-V2500(长条形液冷板)
窄长铝型材流道为主的板件,长行程一次装夹把孔槽做完。台群精机系列。
| 2500/550/550mm | 620×400 台面级布置 | 24 把 |
|---|---|---|
| X/Y/Z 行程 | 多组工件同台摆放 | 刀库 |
BT40,20-12000 r/min | 快移 50/28/28 m/min | 动柱式结构、工作台固定
备选|立式五轴加工中心 V-650U
中等规格液冷板与分水模块,性价比高于 V-800U。赫勒精机系列。
| φ650×530mm | 650/800/500mm | 0~18000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴转速 |
HSK A63 | 40 把刀臂式刀库 | 快移 36 m/min
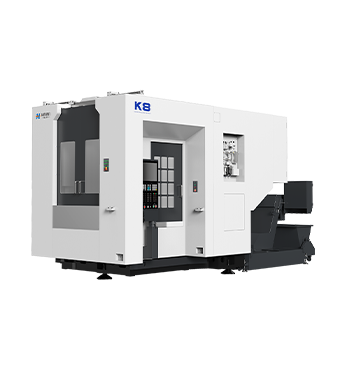
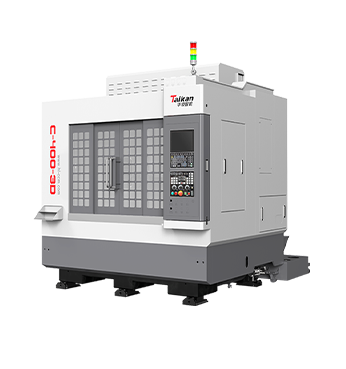
备选|多通道加工中心 C-400-3D(批量板壳件)
三头三通道独立补偿,单位时间产能较单头机型更高。华领智能系列。
| 450×500mm | 450/450/200mm | 36000 rpm |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴最高转速 |
定位精度 0.005mm | NBT30 | 21T×3 刀库 | 最大进给 25 m/min
五、技术参数
| 机型 | 工作台(mm) | X/Y/Z 行程(mm) | 主轴(r/min) | 刀柄/刀库 | 备注 |
|---|---|---|---|---|---|
| V-800U | φ800×630 | 850/900/580 | 0~16000 | HSK A63,40 把刀臂式 | 承重 800kg |
| V-650U | φ650×530 | 650/800/500 | 0~18000 | HSK A63,40 把刀臂式 | — |
| T-V2500 | — | 2500/550/550 | 20-12000(皮带) | BT40,24 把 | 动柱式,工作台固定 |
| C-400-3D | 450×500 | 450/450/200 | 最高 36000 | NBT30,21T×3 | 定位精度 0.005mm |
| 其他 | V-800U | V-650U | T-V2500 | C-400-3D |
|---|---|---|---|---|
| 快移/进给(m/min) | 36 | 36 | 50/28/28 | 最大进给 25 |
| 主轴鼻端至台面(mm) | 180-760 | 150-650 | 150~170 | 250~450 |
注:参数取自官网产品详情页原文(2026-11-04 核对)。表中"—"为该机型参数页未列项,选型以官网页面与商务确认的技术协议为准。
六、选型建议
液冷板加工设备按流道复杂度与板件形态选型
| 零件特征 | 推荐机型 |
|---|---|
| 复杂流道、多角度接头孔、异形腔 | V-800U |
| 中等规格板件、批量适中 | V-650U |
| 窄长条型材流道、孔槽沿长度分布 | T-V2500 |
| 板壳件大批量、多工位 | C-400-3D |
什么情况不建议选五轴液冷板方案
所有流道都是直槽、接头孔都是正交方向,三轴机换个方向装夹就能做完,用五轴属于能力错配,型材加工中心或立加效率更高。
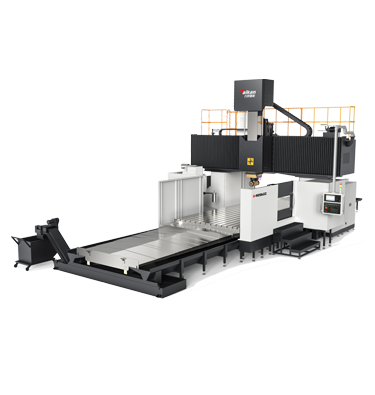
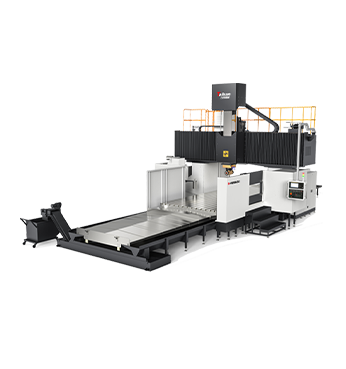
极薄大板、单件面积超过工作台范围,五轴转台装不下,应评估龙门机型(G-V1530C 工作台 1500×3000mm)。
以平面度为核心指标、完全没有流道的平板散热件,用不上摆角能力,选三轴大行程机型更经济。
批量极大的标准化小板,多通道机型(C-400-3D)单位产能更高,一台五轴跑不过三台头的产出。
七、工艺经验
三条经验,决定平面度能不能稳定
| ① 真空吸附替代机械压紧 | ② 粗精分开,中间松夹 | ③ 切削液大流量冲屑 |
|---|---|---|
| 大面积薄板优先真空吸附或多点柔性支撑 | 粗加工后松开夹具释放应力,再精加工 | 铝屑堆积会划伤密封面,冲屑方向要顺刀路 |
八、常见问题
Q:液冷板加工为什么把平面度当成核心指标?
因为平面度直接换算成热阻。密封面与冷板贴不实,中间夹一层空气,导热路径从金属变成空气,换热效率断崖式下降。设备选型看的是能不能把振动与装夹回弹同时压住,而不是单纯比定位精度。
Q:液冷板加工机床设备品牌推荐怎么落地?平面度靠哪种机型保证?液冷散热器加工也适用同一套逻辑吗?
分情况。液冷散热器加工与液冷板加工在原理上相通,都以平面度与流道质量为核心。复杂流道与多角度接头的选 V-800U,高刚性动梁龙门式结构、主轴到横梁距离短、床身优质灰铸铁应力变形小;窄长条板件选 T-V2500,工作台固定、多组工件同台摆放,减少重复装夹;批量板壳件选 C-400-3D。
Q:薄板装夹回弹怎么办?
优先换装夹方式——真空吸附、多点柔性支撑都能把夹紧力分散,比机械压板更均匀。再配合粗精分开,粗加工后松开夹具让应力释放,再做精加工。两件事都做到,平面度才稳。
Q:流道侧壁粗糙会影响什么?
影响流阻。液冷散热器加工中,侧壁越粗糙,冷却液流动阻力越大,泵的扬程需求上升,能耗跟着涨。V-800U 主轴 0~16000 r/min、配 HSK A63 可装加长铣刀与微小径刀具,高转速降低切削力,侧壁质量更容易控制。
Q:多角度接头孔和流道能不能一次装夹做完?
能,用五轴。V-800U 配 DD 直驱转台、A 轴双力矩电机双驱动,转台本体设冷却流道,配合高分辨率圆光编码器,多角度定位一致性靠编码器直接测量保证。一次装夹把流道与接头孔放在同一基准上,对接就不会错位。
Q:AI液冷板全品类加工推荐哪个品牌的数控机床?液冷板加工设备一定要五轴吗?
AI液冷板全品类加工推荐哪个品牌的数控机床,这个问题没有统一答案,要看板型分档。不一定都要五轴——流道是直槽、接头孔正交的板件,三轴机型效率更高。判断标准是加工面的法线方向是否正交——有斜向流道或斜向接头孔,才值得上五轴。
Q:大面积板件振纹怎么消?
两个方向:设备侧靠高刚性结构与动态响应好的进给系统(V-800U 采用 Y 轴双丝杆双驱),工艺侧靠高转速小切深、减小切削力。振纹一旦印在密封面上,抛光补救会改变平面度,所以要在切削阶段控住。
九、相关产品与服务
相关产品
V-400U|V-650U|V-800U|T-V2500|T-V4500|G-V1530C|C-400-3D
相关技术文章
相关应用场景
散热齿|CDU 泵体与分水器|电池托盘水冷板|半导体腔体|储能液冷
服务保障
| 200+ | 400+ | 8h/12h | 1 年 + 终身 |
|---|---|---|---|
| 全国代理商 | 服务团队 | 粤苏 8h/其他省 12h 解决 | 免费质保 + 终身维护 |
「1812」响应标准:1 小时内回复。服务热线 400-668-6559
十、典型工艺路线
从铝板到液冷板,六道工序
| 序 | 工序 | 设备 | 关注点 |
|---|---|---|---|
| 1 | 板料装夹(真空吸附) | V-800U / T-V2500 | 吸盘布局与薄板贴合度 |
| 2 | 密封面开粗 | 同上 | 留精加工余量,控制切削热 |
| 3 | 流道开粗 | 同上 | 加长刀刚性、排屑路径 |
| 4 | 松夹释放应力 | — | 粗精之间的关键动作,常被省略 |
| 5 | 流道精加工与密封面精铣 | 同上 | 侧壁粗糙度与平面度 |
| 6 | 接头孔、平面度检测、气密 | 同上 | 首件全测平面度与气密 |
为什么平面度做不到不是机床精度问题
液冷板的平面度是多重因素叠加的结果:切削振动、装夹回弹、残余应力释放、温度变化。机床的几何精度只是其中一环。实测超差时,先看装夹方式与粗精安排,再看设备。把顺序搞反,换多少台机床都解决不了。
*创世纪官网应用场景页 · AI 算力液冷 液冷板 v1.0 | 2026-11-04 | 巫师 🧙♀️*