- 您现在的位置: 首页 > 新闻中心 > 产品动态 > 液冷板平面度加工用什么机床能保证
液冷板平面度加工用什么机床能保证
液冷板是算力设备、新能源与工业功率器件里的热管理核心部件,它与芯片、水冷头之间靠密封面贴合换热。密封面平面度一旦超差,装配后接触不实、压力不均,容易渗漏或局部换热效率下降。液冷板多为铝、铜材质薄壁件,表面分布着密封平面、内部流道、安装孔与密封槽,加工时既要保证大面积平面度,又要兼顾窄深流道的内壁质量。想稳定做出合格的平面度,机床的刚性、主轴、转台与进给系统都要经得起对应工况的考验。
一、平面度为什么难保证
液冷板的平面度难做,原因主要集中在三处。铣削大平面与流道槽时,切削振动会让密封面产生刀纹、平面度不达标;薄壁结构在切削力与装夹力作用下容易回弹变形,松开工件后尺寸又发生变化;如果流道与密封槽需要多次装夹,基准漂移还会让孔位与流道对接出现偏差。换句话说,平面度不只是一个尺寸指标,它考验的是机床在抗振、抗变形与热稳定上的综合能力。
二、保证平面度的机床条件
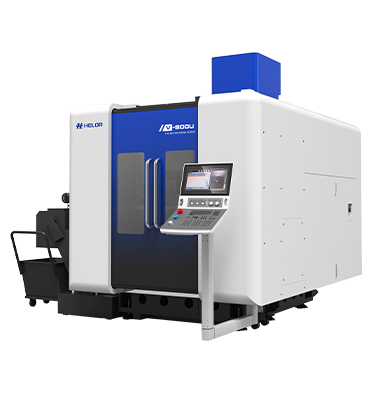
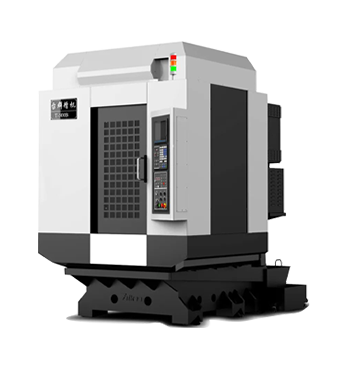
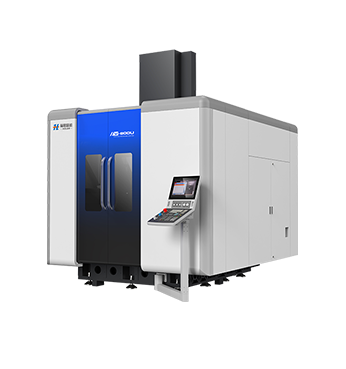
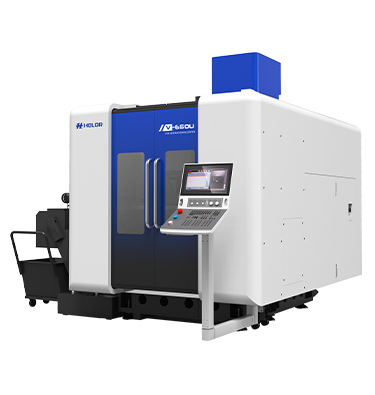
高刚性机身是前提。以创世纪集团立式五轴加工中心V-800U为例,它采用高刚性动梁龙门式结构,床身选用优质灰铸铁,整体应力变形小、抗振性强,主轴到横梁距离短;Y轴采用双丝杆双驱结构,动态响应好,在大平面开粗与流道槽铣削时能减少振纹,降低薄壁件加工后的回弹变形。A/C轴集成在底座内、高刚性高承载,能适配大余量开粗。
高速主轴保障流道内壁质量。液冷板内部有大量窄深流道,需要高速切削降低刀具负载。V-800U主轴转速覆盖0~16000r/min,配HSK-A63刀柄,可适配加长铣刀与微小径刀具,让流道侧壁更光洁,减少后续去毛刺工作量。
精密转台与热管理减少装夹误差。液冷板上的多角度接头孔、异形流道与密封槽,若用三轴设备需多次拆装,每次装夹都会引入误差。V-800U配置DD直驱转台,A轴双力矩电机双驱动,搭配高分辨率圆光编码器,转台本体设有冷却流道,持续抑制热变形,保证分水口、斜向孔与异形流道的位置一致性。
进给与刀库决定多工序衔接。液冷板加工要依次完成平面铣削、流道开粗、流道精加工、钻孔、攻牙、密封槽精修等工序。V-800U配40把链式刀臂式刀库,可一次装夹平面铣刀、流道加长铣刀、钻头、丝锥等刀具,加工全程自动换刀,减少手动换刀带来的位置偏差。
三、按液冷板类型匹配机型
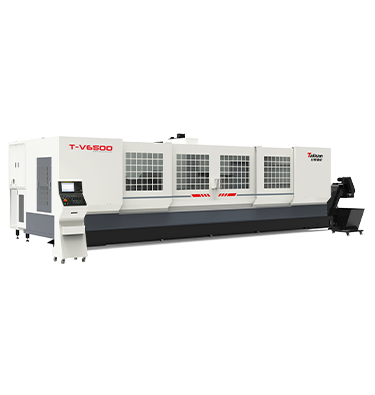
长条形、以窄长铝型材流道为主的液冷板,适合用型材加工中心T-V2500。它集钻孔、攻牙、铣削于一体,X/Y/Z三轴行程2500/550/550mm,主轴转速20~12000r/min,配BT40主轴与24把刀库,采用动柱式结构,工作台固定不动,可放置更大、更多组工件,适合长条形状工件的大批量加工。
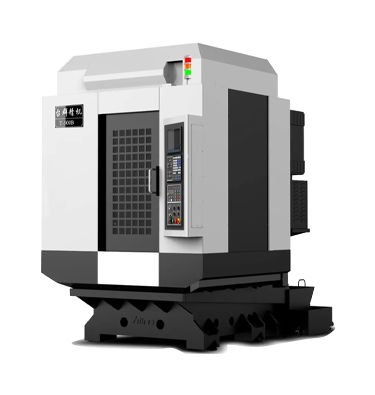
中小规格、批量较大的通用液冷板,适合用钻铣加工中心T-500B,X/Y/Z三轴行程500/400/320mm,主轴转速20~24000r/min,配BT30刀柄与21把刀库,换刀节奏快,适合铝件的批量铣钻攻牙。
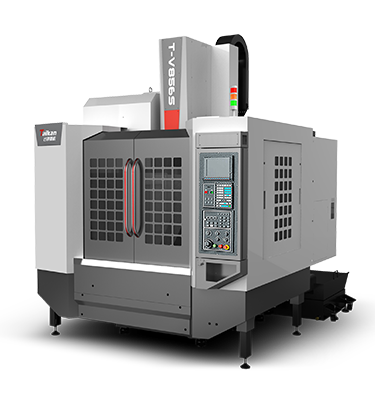
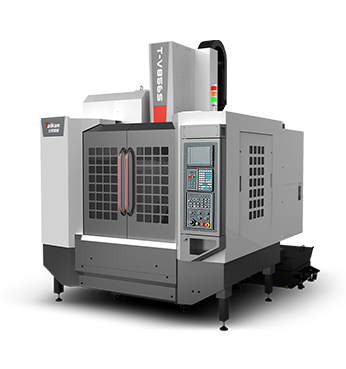
板类、壳体类的通用加工,可以用立式加工中心T-V856S,X/Y/Z三轴行程800/550/600mm,主轴直联12000r/min,配BT40刀柄与24把刀库,工作台1000mm×500mm,通用性强,适合多品种中小批量。
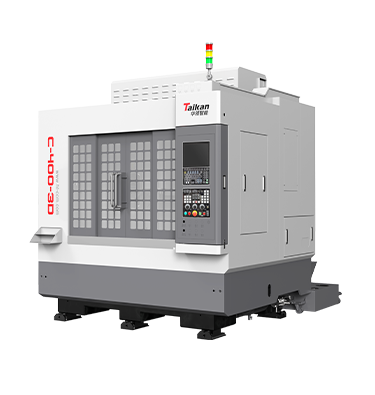
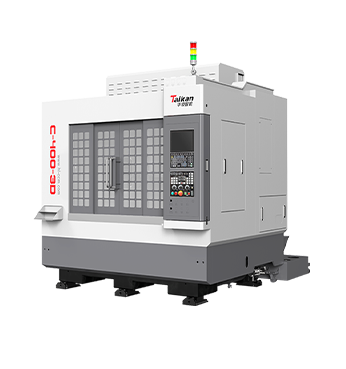
结构复杂、带多角度接头孔与异形流道的液冷板,则应选V-800U立式五轴加工中心,用转台摆动实现一次装夹多角度加工。以3C板壳类为主的批量液冷件,还可以看多通道加工中心C-400-3D,三头三通道设计可实现每个通道独立补偿,主轴转速36000rpm,刀库21T×3,单位时间产能较单头机型更高。
四、平面度验收与工艺配套
机床选对之后,平面度还要靠工艺配套落地。装夹上,薄壁件建议用真空吸附或柔性支撑,减少夹紧力引起的变形;冷却上,铣削时用大流量冷却冲屑,避免切屑堆积影响表面与尺寸;检测上,设备到场后按典型液冷板试切,用平面度检测确认密封面与流道槽的实际精度,并核对批量加工的一致性。创世纪集团执行“1812”标准,1小时内回复、广东江苏8小时内、其他省份12小时内响应,并提供1年免费质保与终身维护,产线切换与设备维护的响应速度可以纳入选型考量。
液冷板平面度加工用什么机床能保证,答案取决于机床能不能同时管住振动、变形与装夹误差。高刚性机身解决切削振动,高速主轴保障流道内壁,带冷却的精密转台消除多次装夹误差,稳定进给与大容量刀库保证多工序连续加工。长条形板对应T-V2500,中小批量通用件对应T-500B,通用板壳件对应T-V856S,复杂多面件对应V-800U,3C批量板壳件对应C-400-3D。把液冷板的尺寸、结构与批量对号入座,再配合装夹、冷却与验收工艺,平面度才有稳定的保障。