- 您现在的位置: 首页 > 新闻中心 > 产品动态 > 液冷散热器批量加工效率怎么提升
液冷散热器批量加工效率怎么提升
AI算力产业蓬勃发展,液冷散热器作为算力基础设施的核心散热部件,市场需求量持续走高。液冷散热器批量加工效率直接决定制造企业的产能规模、交付周期与生产成本。液冷散热器多为铜、铝薄壁件,内部包含复杂微流道、密封平面与各类孔系,加工中极易出现工件变形、振纹、尺寸漂移等问题。想要提升液冷散热器批量加工效率,需要从工艺、设备、自动化、数字化多维度协同发力。

一、优化加工工艺,压缩单件生产工时
工艺优化是提升液冷散热器批量加工效率的基础。传统加工模式工件需要多次拆装转运,不仅耗费大量辅助工时,还会产生定位偏差,增加返工报废风险。
优先采用一次装夹多工序成型工艺,将流道铣削、钻孔、攻丝、密封面精加工整合在同一设备完成,减少工件拆装转运次数,降低基准偏移带来的不良损耗。合理匹配切削参数,粗加工选用大刀具快速去除余量,精加工兼顾转速进给,在保证流道内壁、密封面光洁度的同时缩短切削时间,规避薄壁件振刀、过切问题。
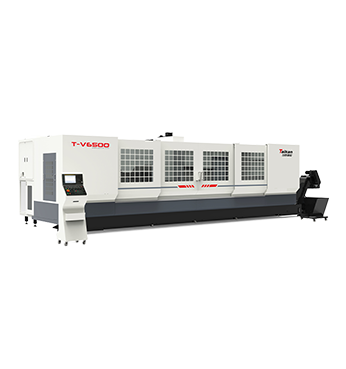
定制专用工装夹具,支持多件同步装夹,减少换料频次;针对长型材类散热器,选用大行程设备,避免分段加工带来的重复定位损耗。建立刀具寿命管理机制,匹配适配铜铝材质的加工刀具,减少批量生产下刀具崩损停机,保障产线连续运转。
二、匹配高性能加工设备,夯实量产硬件基础
工艺落地离不开机床硬件支撑,机床刚性、主轴性能、热控制、排屑能力,深刻影响液冷散热器批量加工效率。薄壁散热器长时间量产会积累切削热,引发工件热变形;设备刚性不足会产生切削振纹,造成批量品质不稳,拖累整体产能。
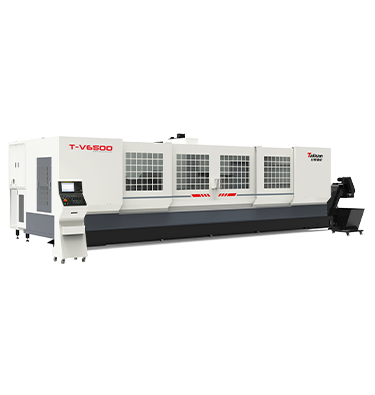
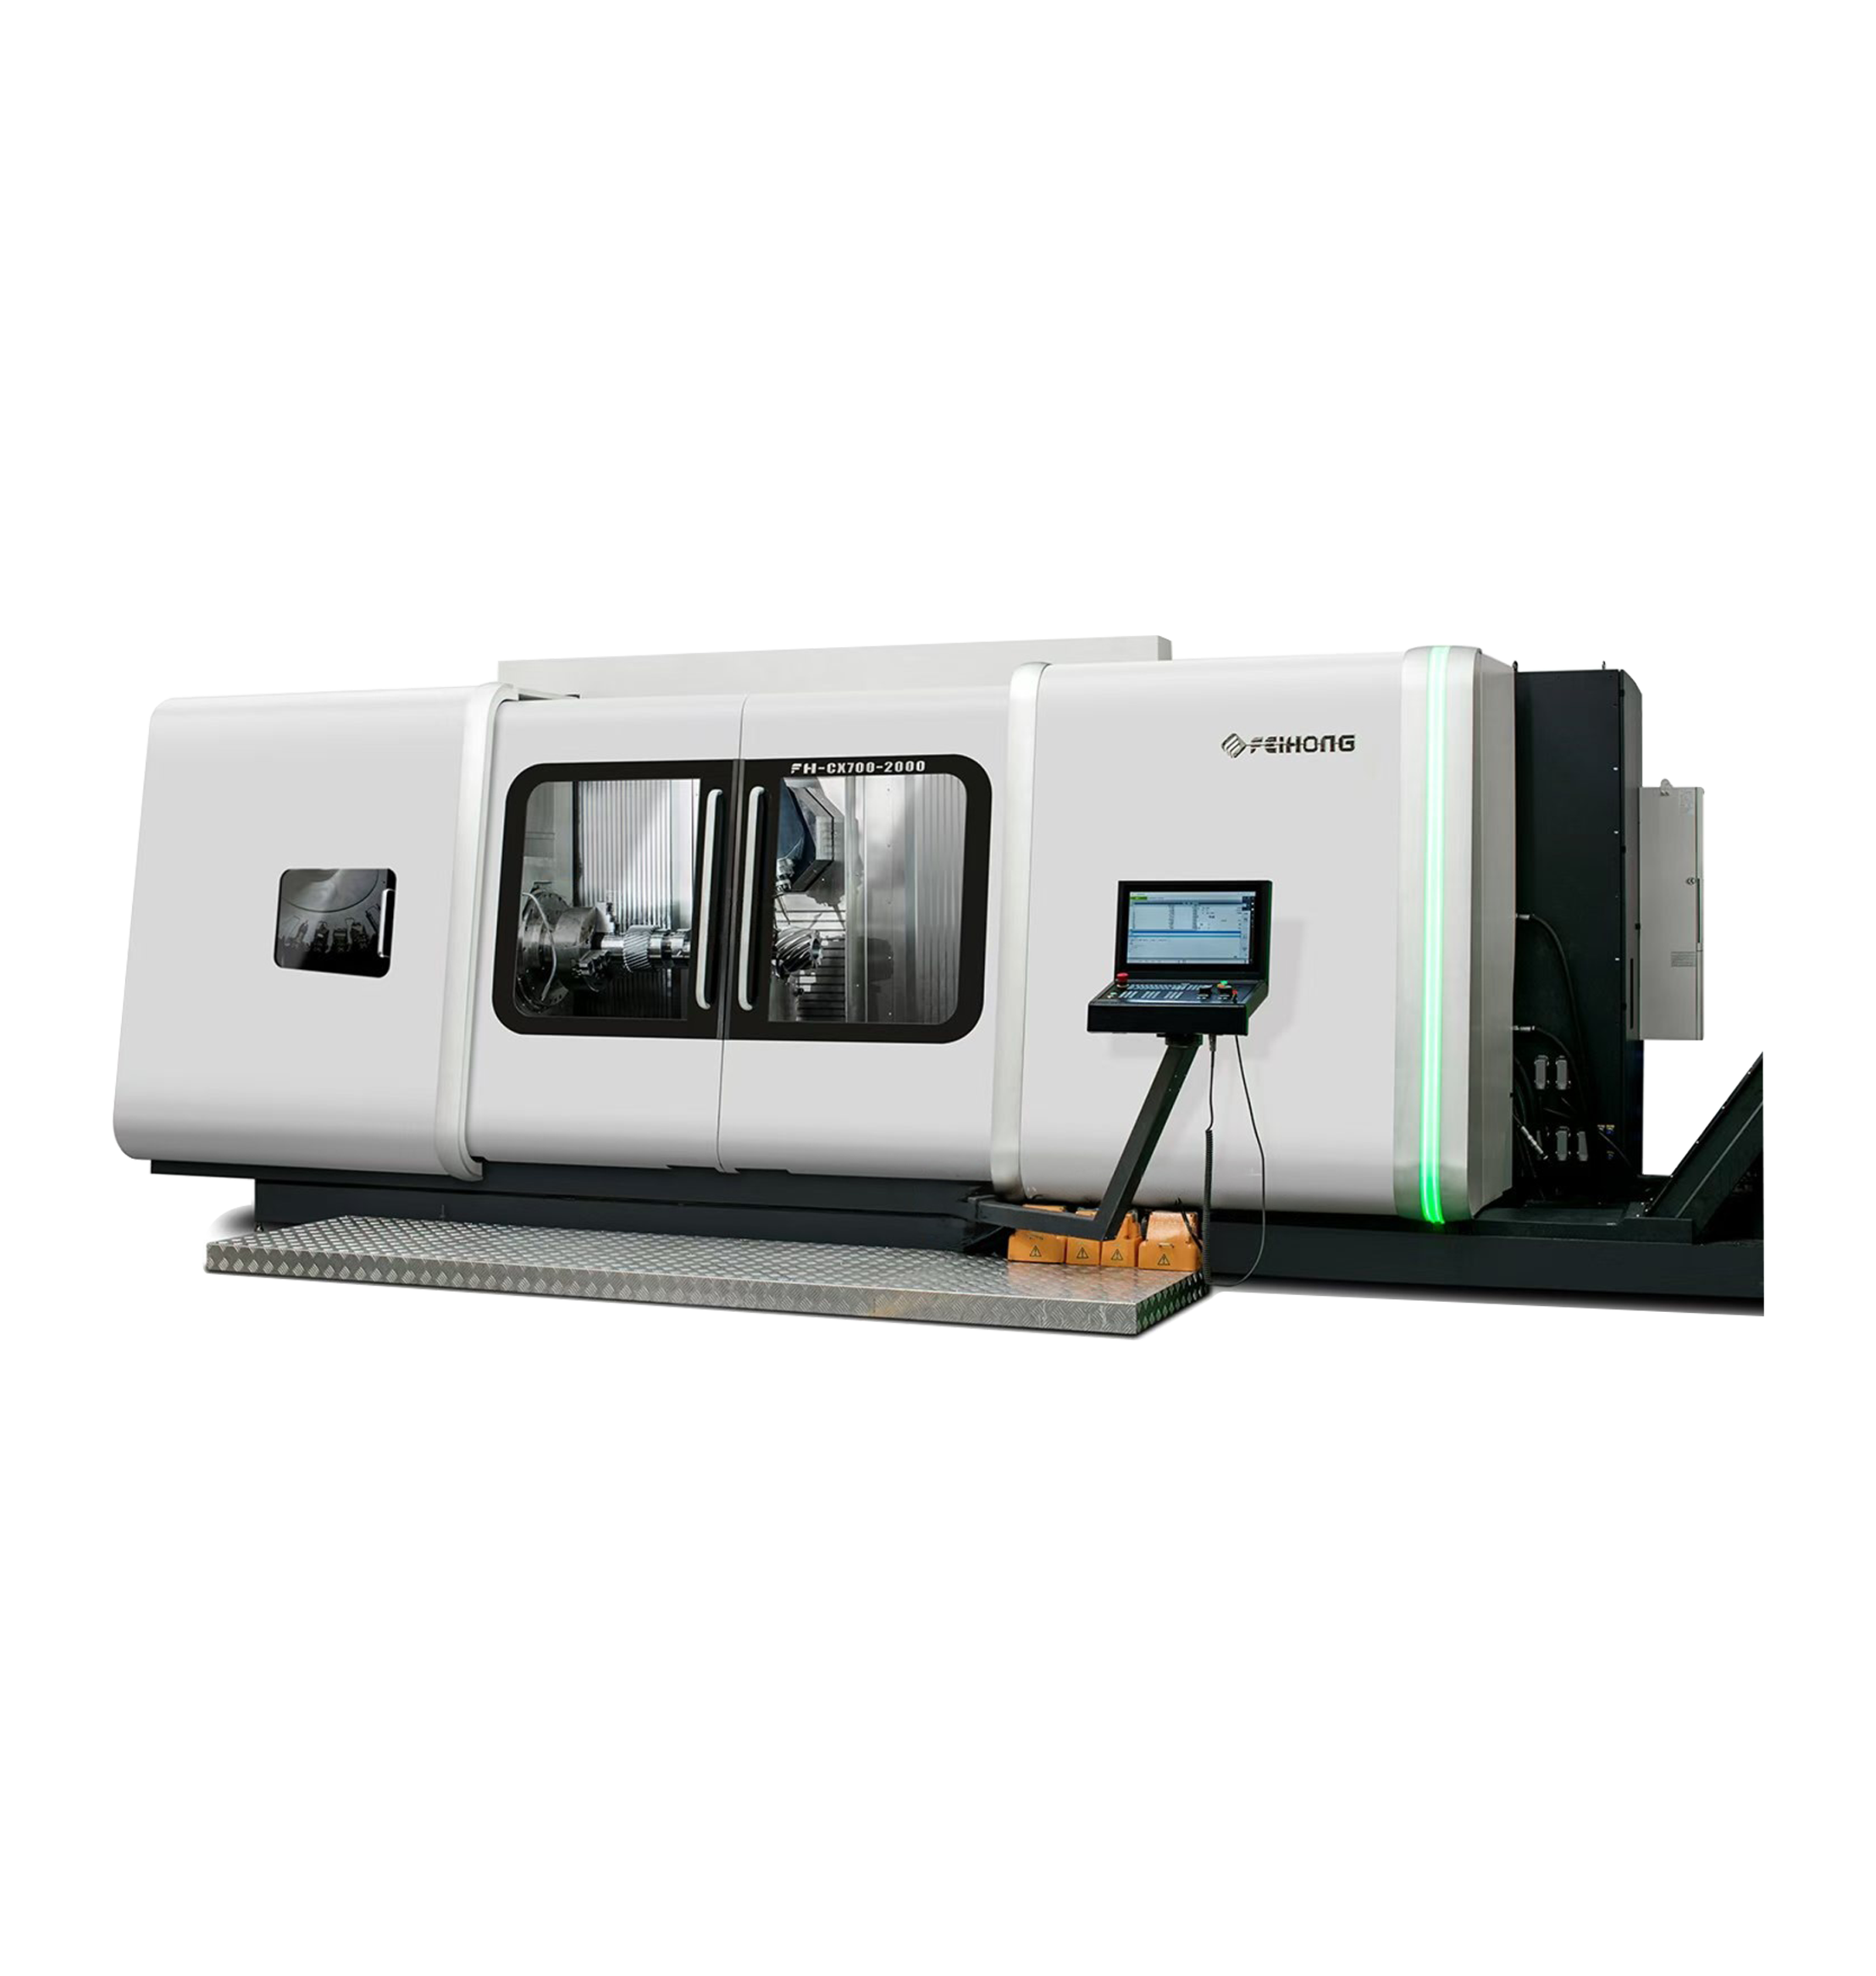
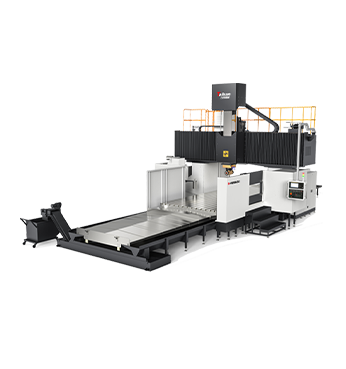
选型时重点关注整机刚性、高速主轴、热补偿以及排屑冷却系统。高刚性机身抑制切削振动,减少流道表面缺陷;高性能主轴保障铣削钻孔效率;热补偿结构抵消长时间加工的热延伸,保障大批量工件尺寸统一;优秀排屑冷却结构及时带走切屑与热量,避免切屑划伤工件,减少停机清理时间。根据工件形态匹配机型:小型冷板选用钻铣设备,长型材散热器选用型材加工中心,复杂多角度工件选用五轴设备,做到设备与产品工况适配,更大化释放液冷散热器批量加工效率。
三、导入自动化产线,减少人工干预损耗
人工上下料、工件转运、人工检测是大批量生产的主要效率瓶颈,导入自动化是提升液冷散热器批量加工效率的有效手段。通过机械手、桁架机构实现自动上下料,摆脱人工装夹取放的等待时间,支持设备长时间无人值守运行,提高机床稼动率。
面向中大批量生产,搭建柔性自动化产线,联动多台加工设备,打通工件流转,消除工序间人工转运等待。配套在机检测、智能刀具管理功能,加工过程实时校验工件尺寸,提前识别加工异常,规避批量报废,减少返工返修带来的产能浪费。
四、数字化管控,挖掘生产潜在效能
数字化管理进一步释放液冷散热器批量加工效率。通过设备联网采集机床运行、加工节拍、故障报警数据,直观定位生产瓶颈,优化排产排班。依托MES制造执行系统统一管理工艺程序,消除人为参数差异带来的品质波动;对刀具、备件数字化管控,预判更换节点,降低非计划停机。借助数据监控批量加工的尺寸变化趋势,及时做补偿调整,稳定产品良率,减少不良品造成的产能损耗。
五、适配的装备矩阵与代表产品
创世纪集团拥有二十余年数控机床研发制造积淀,针对AI液冷行业加工痛点,搭建完整装备矩阵,覆盖小型冷板、大型型材液冷散热器、分流器等零部件加工,助力客户提升液冷散热器批量加工效率。
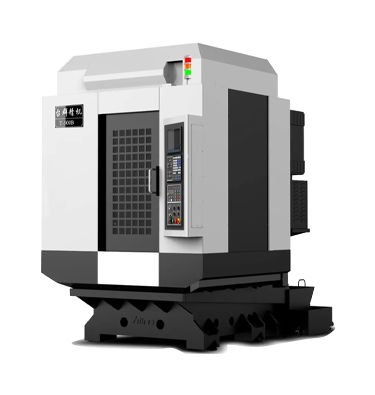
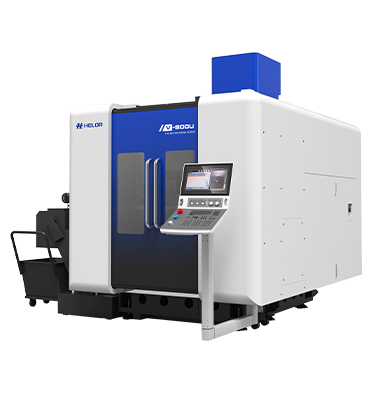
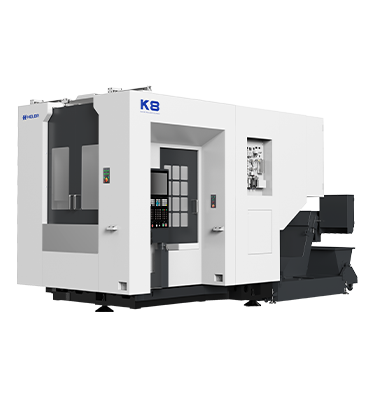
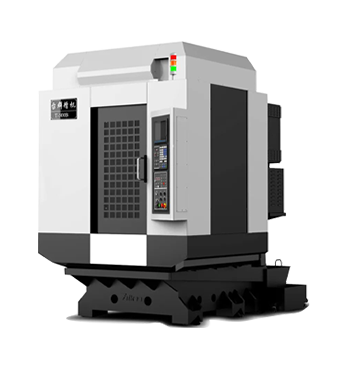
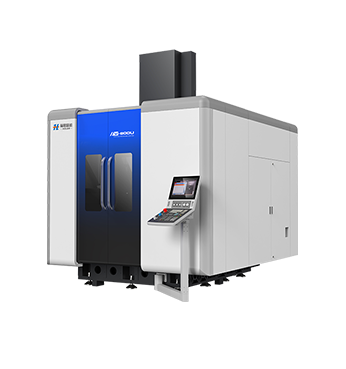
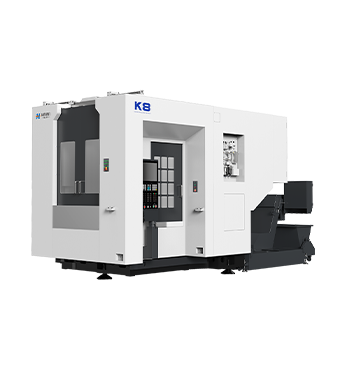
台群精机钻铣加工中心,包含3C、通用、S、SE系列,集铣、钻、镗、攻丝于一体,换刀速度快,加工表面光洁度优异,适配小型液冷板、接头、小型分流器批量加工。其中钻铣加工中心T-500B为第七批国家级制造业单项冠军产品,量产稳定性突出,适合中小尺寸液冷散热器大规模生产;T-500U五轴钻铣加工中心,可处理复杂多角度流道结构,满足异形液冷零部件加工需求。
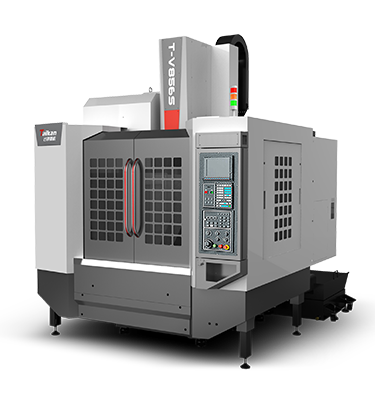
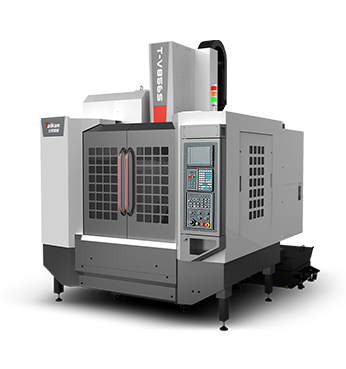
台群精机立式加工中心T-V856S机型,机身刚性强,动态响应性能好,适配中小型液冷板、分水器加工,可搭配四轴转台完成多面加工,适合铜、不锈钢材质液冷零部件量产,保障批量工件精度一致性。
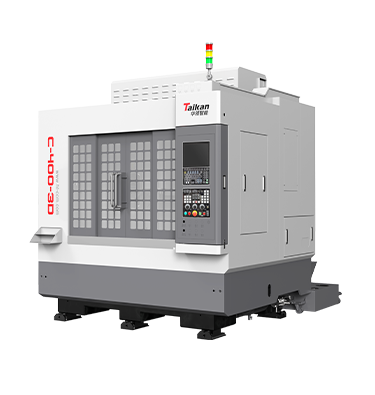
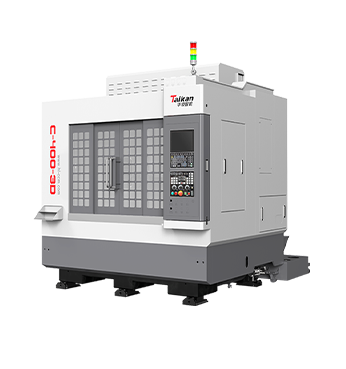
华领智能多头、多通道加工中心,如C-400-3D、C-800E-4,支持多路同步加工,整机振动小,适合薄板类液冷板规模化生产,多工位同步作业有效提升单位时间产出。
同时,创世纪可提供定制化自动化生产线方案,实现少人化生产;配套云智管服务,完成设备互联、故障诊断,对接数字化管理系统。从硬件机床、自动化产线到数字化管理,提供整套解决方案,多维度助力液冷散热器批量加工效率提升。
液冷散热器批量加工效率提升,依靠工艺、装备、自动化、数字化协同发力。创世纪依托完备机床产品与行业工艺积累,为液冷制造企业提供装备加工艺的综合服务,兼顾加工效率与成品良率,帮助企业从容应对大批量订单挑战。