- 您现在的位置: 首页 > 新闻中心 > 解决方案 > 一体化压铸件后加工怎么处理余量不均
一体化压铸件后加工怎么处理余量不均
压铸毛坯余量不均,刀具吃刀量就不均
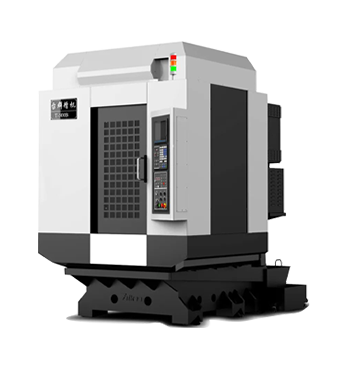
台群精机立式与龙门机型,先稳住大余量开粗,再谈精度——一体化压铸加工的难点从来不在精加工。
| 1000×500mm | 48/48/48 m/min | 24 把 |
|---|---|---|
| 工作台 | 三轴快移 | 刀库容量 |
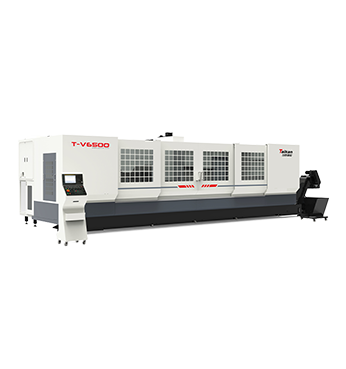
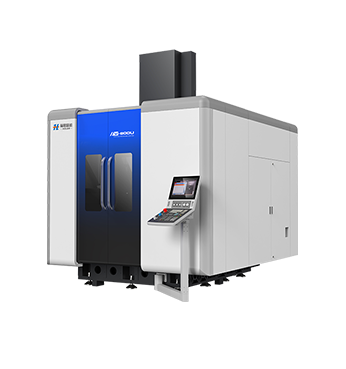
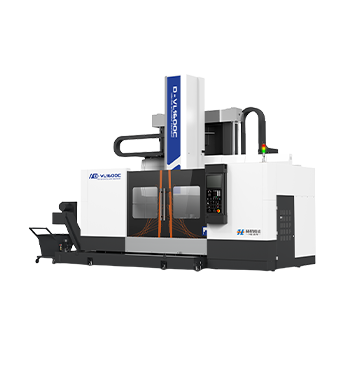
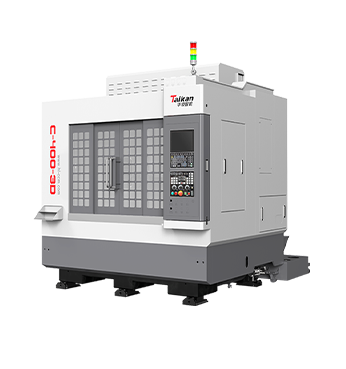
压铸件精加工设备覆盖:G-V1530C / G-V2040C / T-V1060L / T-V856S
一、行业加工特征
一个压铸件,四段加工内容
| 分型面与浇口残留 | 安装面与孔系 | 薄壁加强筋 | 减重孔与型腔 |
|---|---|---|---|
| 余量集中 冲击载荷 |
与其他件对接 位置度 |
壁薄且不规则 易让刀 |
深腔 排屑困难 |
三个绕不开的特征
| 毛坯余量差异大 | 一件顶几十件 | 基准只能定一次 |
|---|---|---|
| 同一件上不同部位余量相差数倍 切削力随刀路剧烈波动 |
后地板、前舱等大型压铸件 单件尺寸以米计 |
大型件翻面成本高 基准一换,全件重来 |
二、加工难点
01|余量不均,刀路按理想值编就是撞刀
毛坯实际余量与模型差异大,按理论余量编的刀路,切入瞬间负载就可能超限。
02|一件几米长,行程与承重同时吃紧
后地板类压铸件长度普遍超过 1.5m,常规立加既够不到也撑不住。
03|薄壁加强筋一让刀,壁厚就超差
加强筋壁薄且根部圆角小,刀具悬伸大时让刀明显,壁厚公差守不住。
04|翻面一次,基准重做一次
大型件翻面要重新装夹、重新找正,一件下来装夹时间比切削还长。
05|压铸件内应力释放,加工后变形
铸件内部残余应力在去除表层后重新平衡,加工完放置一段时间尺寸还会变。
三、解决方案
| 加工难点 | 创世纪机型的对应设计 |
|---|---|
| 余量不均 | 大件开粗用 G-V2040C,BT50 刀柄、主轴 8000~10000 r/min(60min),刀柄刚性与主轴功率足以承接波动负载;小件用 T-V856S(BT40)、T-V1060L 分流 |
| 行程与承重 | G-V1530C 工作台 1500×3000mm、行程 3200/2200/1000mm;G-V2040C 工作台 2000×4000mm、行程 4200/2700/1000mm,覆盖大型压铸件 |
| 薄壁加强筋让刀 | 龙门结构主轴端面至台面 100~1100mm,装夹高度可调范围大,减少长刀杆使用;配合分层切削控制让刀 |
| 翻面成本 | 工作台尺寸覆盖整件时,可把多面工序集中在一台机上;台面大、可布置多点夹紧,一件装夹完成尽可能多的加工内容 |
| 内应力变形 | 与设备无关的工艺项:粗加工后安排时效或自然放置,再做精加工;设备侧靠高刚性结构保证同一批件的一致性 |
四、推荐机型
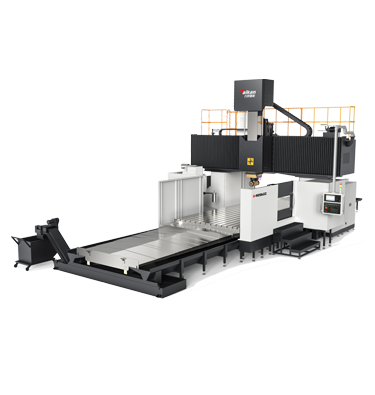
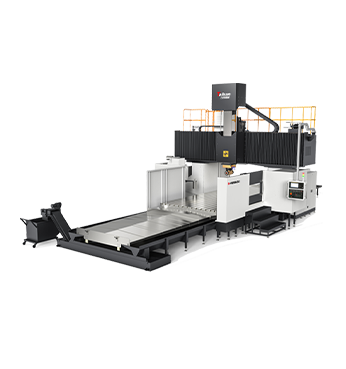
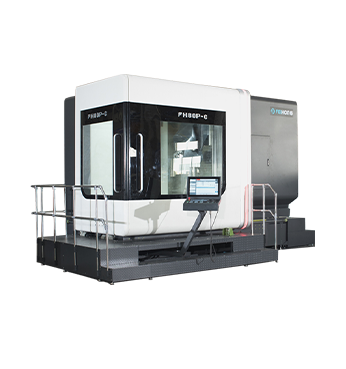
主推|龙门加工中心 G-V1530C
1.5~3m 级压铸件的主力机型。台群精机系列。
| 1500×3000mm | 3200/2200/1000mm | 0.023/0.019/0.014mm |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 定位精度(有光栅) |
主轴 13000~15000 r/min(60min 内) | BBT40 | 主轴端面至台面 100~1100mm
主推|龙门加工中心 G-V2040C
超大规格压铸件与重切削开粗,BT50 刀柄承载更强。台群精机系列。
| 2000×4000mm | 4200/2700/1000mm | BT50 |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 刀柄 |
主轴 8000~10000 r/min(60min) | 定位精度 0.028/0.021/0.014mm(有光栅) | 丝杠 80x20/63x25/50x8
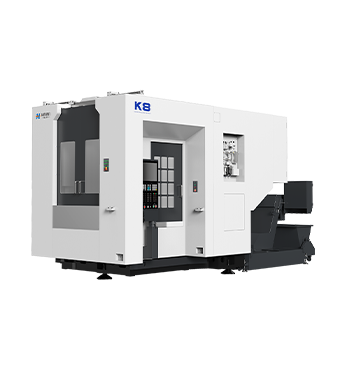
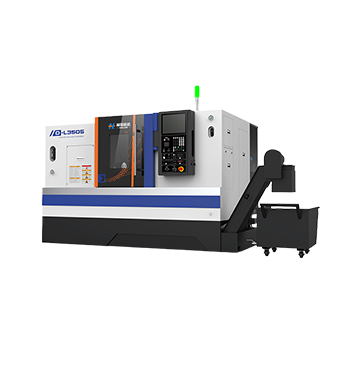
备选|立式加工中心 T-1060L
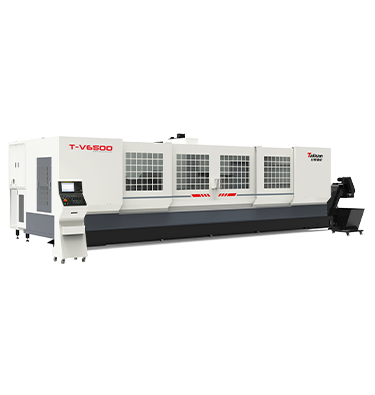
中型压铸件与分体加工,工作台 1.2m 级。台群精机系列。
| 1200×600mm | 1050/600/570mm | 50-8000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴转速 |
BT40 | 24 把刀库 | 快移 36/36/20 m/min | 刀具重量 7kg、长度 250mm
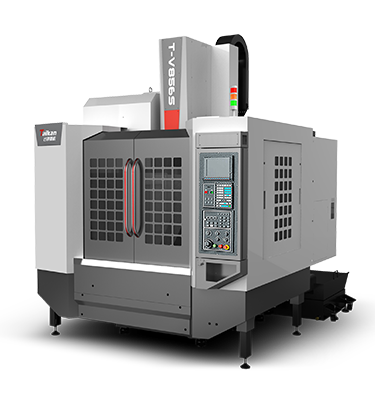
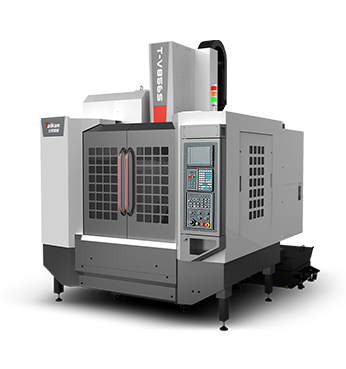
备选|立式加工中心 T-V856S(小件与附件)
压铸件上的小支架、连接件、检具等,用立加分流更经济。台群精机系列。
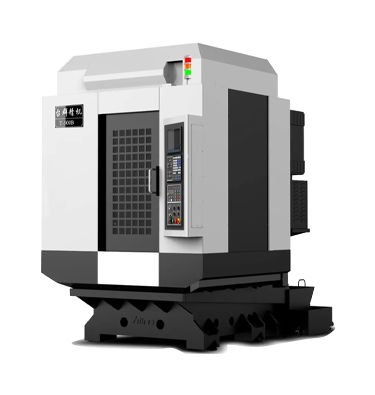
| 1000×500mm | 800/550/600mm | 直联 12000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴 |
BT40 | 24 把刀库 | 快移 48/48/48 m/min
五、技术参数
| 机型 | 工作台(mm) | X/Y/Z 行程(mm) | 主轴(r/min) | 刀柄/刀库 | 定位精度(mm) |
|---|---|---|---|---|---|
| G-V1530C | 1500×3000 | 3200/2200/1000 | 13000~15000(60min 内) | BBT40 | 0.023/0.019/0.014(有光栅) |
| G-V2040C | 2000×4000 | 4200/2700/1000 | 8000~10000(60min) | BT50 | 0.028/0.021/0.014(有光栅) |
| T-1060L | 1200×600 | 1050/600/570 | 50-8000(皮带) | BT40,24 把 | — |
| T-V856S | 1000×500 | 800/550/600 | 直联 12000 | BT40,24 把 | — |
| 其他 | G-V1530C | G-V2040C | T-1060L | T-V856S |
|---|---|---|---|---|
| 快移(m/min) | 15/15/15 | 10/15/15 | 36/36/20 | 48/48/48 |
| 主轴端面/鼻端至台面(mm) | 100~1100 | 100~1100 | 140~710 | 150~850 |
注:参数取自官网产品详情页原文(2026-11-04 核对)。龙门机型的快移值已按实际量级校正(官网该行原填 mm/min 数值、单位列误标 m/min),以商务确认的技术协议为准。表中"—"为该机型参数页未列项。
六、选型建议
一体化压铸加工:压铸件精加工设备按压铸件规格选型
| 零件特征 | 推荐机型 |
|---|---|
| 1.5~3m 级压铸件 | G-V1530C |
| 3m 以上、重切削开粗为主 | G-V2040C |
| 1m 级中型件、分体加工 | T-1060L |
| 小支架、连接件、检具 | T-V856S |
同一条产线上,大件与小件的装夹方式要分开设计。大件用多点支撑的专用夹具,小件用快换底板,两者共用同一台设备时,换型时间才不会被大件夹具的调整吃掉。
什么情况不建议选龙门
压铸件外廓在 1m 以内、余量均匀,用龙门属于大马拉小车,投入与占地都不划算,立式加工中心效率相当且成本更低。
需要五面联动、曲面与斜向特征集中的零件,龙门是三轴结构,摆角靠夹具实现,效率不如五轴机型。
批量极小、单件重量大但数量仅几件,龙门的调试与装夹成本摊不开,可先外协。
材料为高硅铝合金等强磨蚀性材料,刀具磨损快,要先确认刀具方案与主轴接口规格,不能只看行程。
七、工艺经验
三条经验,决定压铸件能不能做准
| ① 粗精分开留时效 | ② 首件实测余量 | ③ 多点夹紧分散应力 |
|---|---|---|
| 粗加工后安排时效或放置,再做精加工 | 别按模型余量编刀路,先测实际余量 | 大件用多点支撑,避免单点过压 |
八、常见问题
Q:一体化压铸加工,难点到底在粗加工还是精加工?
在粗加工。一体化压铸加工的毛坯余量差异大,切削力随刀路波动,刀具与主轴承受的是冲击性负载。精加工的余量小且均匀,反而更容易控制。设备选型要看粗加工能力,别只对比定位精度。
Q:一体化压铸件CNC加工用什么机床,龙门还是立加?
按工件尺寸定。1.5m 以上、单件重的压铸件用龙门(G-V1530C / G-V2040C);1m 级中型件用 T-1060L;小附件用 T-V856S。判断标准是工件能否放进工作台并且有足够的夹紧布置空间。同一台设备如果既跑大件又跑小件,装夹方式要分开设计,别让大件的夹具占用小件的节拍。
Q:压铸件余量不均,刀路怎么编?
先实测再编程。首件用测头或人工测量关键部位的实际余量,按实测值分段编刀路;均匀余量段正常走刀,余量大处用分层切削。按模型理论余量直接编程,是撞刀的主要来源。
Q:加工完放置一段时间尺寸变了,是设备精度问题吗?
多数不是。压铸件内部残余应力在去除表层后重新平衡,尺寸会缓慢变化。做法是粗加工后安排时效或自然放置,再做精加工。设备能做的是保证同批件的一致性,应力释放要靠工艺安排。
Q:大型压铸件翻面装夹太费时间,怎么办?
两个方向:一是选工作台足够大的机型,把多面工序压进一次装夹;二是夹具做快换结构,翻面时只换定位块不重新找正。G-V2040C 工作台 2000×4000mm,很多压铸件可以一次装夹覆盖多个面。
Q:一体化压铸立式加工机床与龙门怎么选?G-V1530C 和 G-V2040C 差在哪?
看工件尺寸和切削负荷。G-V1530C 工作台 1500×3000mm、行程 3200/2200/1000mm、BBT40;G-V2040C 工作台 2000×4000mm、行程 4200/2700/1000mm、BT50。工件在 3m 以内且以精加工为主选前者,超过 3m 或大余量重切削选后者。
Q:压铸件的薄壁加强筋怎么防让刀?
缩短刀具悬伸优先。龙门的主轴端面至台面距离可调范围大(100~1100mm),可以把工件垫高到接近主轴,减少长刀杆使用;再配合分层切削,减小单次切深。两条一起做,让刀才压得住。
九、相关产品与服务
相关产品
G-V1530C|G-V2040C|G-V2040Z|G-V1530Z|T-1060L|T-V856S
相关技术文章
相关应用场景
副车架|电池托盘|电机壳|精密模具|工程机械结构件
服务保障
| 200+ | 400+ | 8h/12h | 1 年 + 终身 |
|---|---|---|---|
| 全国代理商 | 服务团队 | 粤苏 8h/其他省 12h 解决 | 免费质保 + 终身维护 |
「1812」响应标准:1 小时内回复。服务热线 400-668-6559
十、典型工艺路线
从毛坯到成品,六道工序
| 序 | 工序 | 设备 | 关注点 |
|---|---|---|---|
| 1 | 毛坯装夹、找正、实测余量 | G-V1530C / G-V2040C | 按实测余量分段编刀路 |
| 2 | 分型面、浇口残留去除 | 同上 | 冲击负载集中,注意刀具寿命 |
| 3 | 粗加工(基准面、主要型面) | 同上 | 留精加工余量,控制切削热 |
| 4 | 时效或自然放置 | — | 释放残余应力 |
| 5 | 精加工(安装面、孔系、密封面) | 同上 | 位置度与粗糙度 |
| 6 | 三坐标、气密、装配 | — | 首件全检 |
为什么后加工成本比想象中高
一体化压铸把几十个零件合成一件,省掉了焊接与组装,但把加工难度集中到了一件上。单件尺寸大、余量不均、内应力高,这三条叠加,让后加工的设备投入与工艺难度都上了台阶。选设备时先看大余量开粗能力,再谈精度等级,顺序不能反。
*创世纪官网应用场景页 · 新能源汽车 一体化压铸后加工 v1.0 | 2026-11-04 | 巫师 🧙♀️*