- 您现在的位置: 首页 > 新闻中心 > 解决方案 > 新能源汽车电机壳加工设备怎么选
新能源汽车电机壳加工设备怎么选
电机壳的圆度与端面孔,别分两台机做
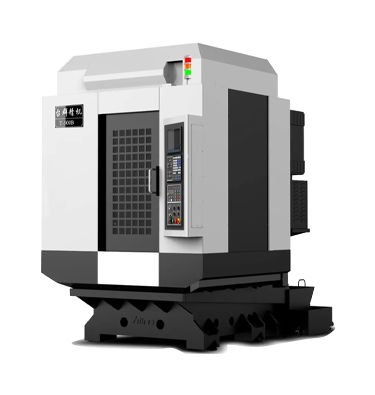
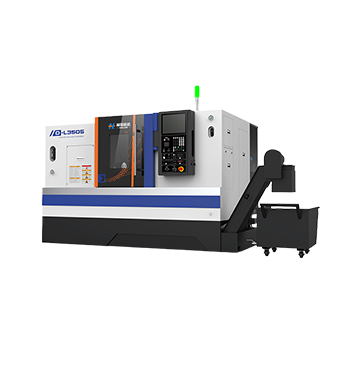
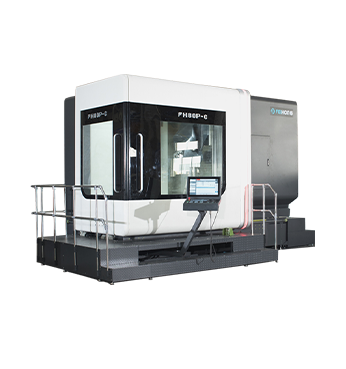
赫勒精机卧式与立式车(铣)机型,回转面与端面孔系在同一基准内衔接,批量节拍稳定。
| 10000 r/min | 70/70/70 m/min | 900 N·m |
|---|---|---|
| 主轴转速 | 三轴快移 | 主轴最大扭矩 |
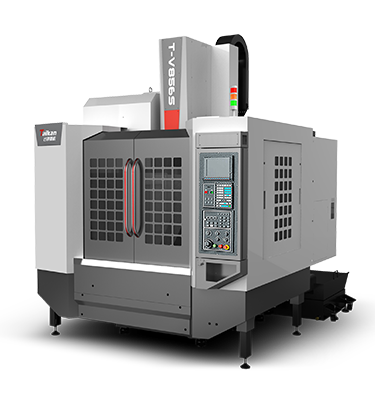
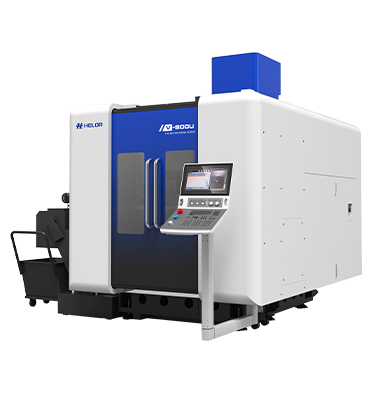
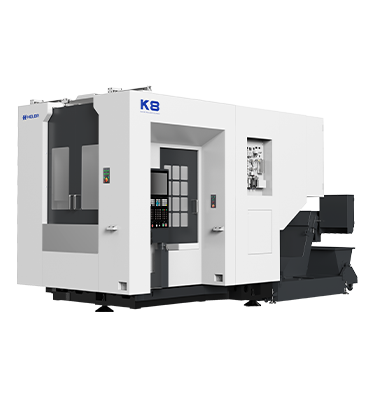
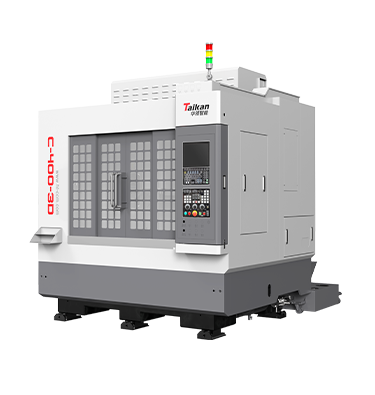
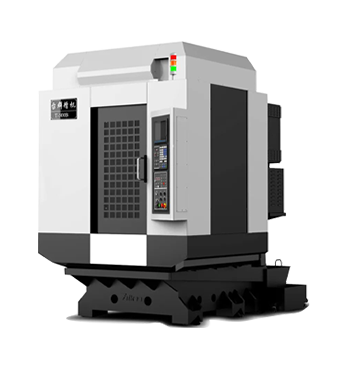
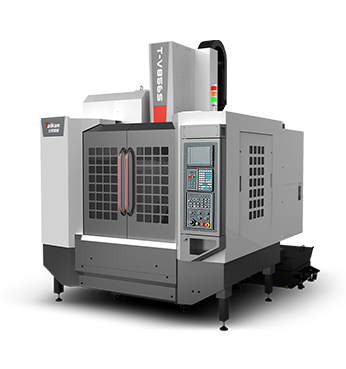
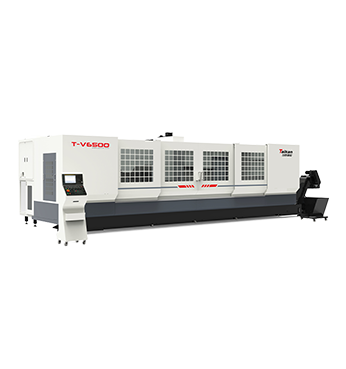
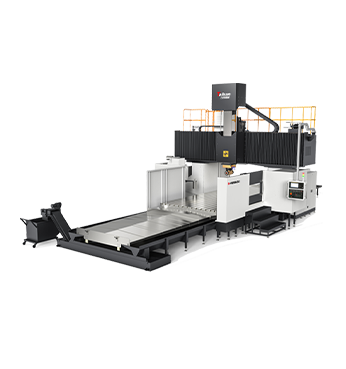
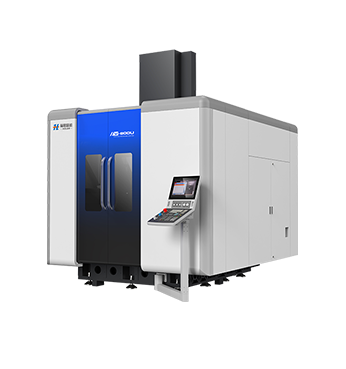
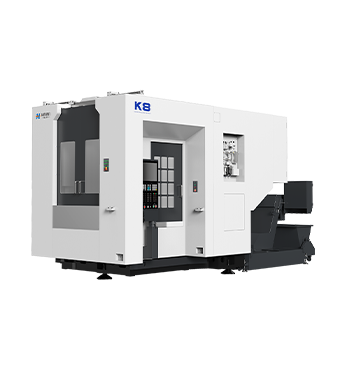
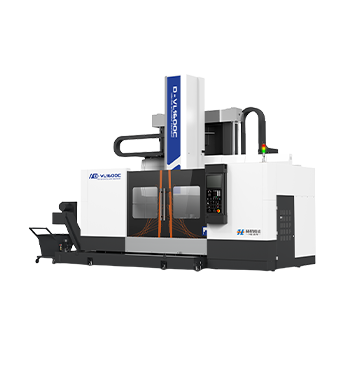
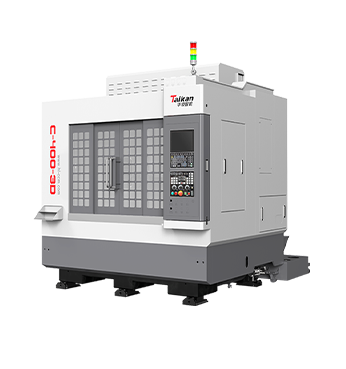
新能源汽车电机壳加工设备覆盖:K8 / Q7 / D-VL500 / T-V856S
一、行业加工特征
一台电机壳,四段加工内容
| 内孔与止口 | 端面与安装孔 | 水套腔 | 外圆与法兰 |
|---|---|---|---|
| 轴承位与定子配合 圆度要求高 |
端面平面度 孔位分布均布 |
薄壁环形腔 夹紧即变形 |
与减速器对接 同轴度 |
三个绕不开的特征
| 回转特征与孔系混在一起 | 薄壁环形件夹不住 | 批量大、节拍是硬约束 |
|---|---|---|
| 内孔、外圆要车 端面孔系要铣钻 两种工序挤在同一件上 |
水套壁薄、环状结构 三爪一夹就椭圆 |
单一车型月产数千件 单件节拍差几秒,月产能差几千件 |
二、加工难点
01|车完再上另一台机钻孔,同轴度又丢一次
内孔在一台车床上做完,端面孔到另一台机做,二次装夹把同轴度写没。
02|水套薄壁环形腔,夹紧就变形
三爪夹紧力集中在三点,松开后椭圆度肉眼可见,定子装不进去。
03|端面平面度决定密封与装配
端面平面度超差,装配后轴向间隙不均,运行噪音频发。
04|批量节拍卡在换刀与上下料
月产数千件,单件多花 5 秒,一个月的产能差距就是几千件。
05|电机壳规格随功率段变化,夹具反复改
同平台不同功率对应不同外径与长度,夹具如果按单型号定制,换型等于重做。
三、解决方案
| 加工难点 | 创世纪机型的对应设计 |
|---|---|
| 车铣分机丢同轴度 | 卧式加工中心 K8 面对箱体类、壳体类零件的批量加工,官网明确指向新能源汽车各型电机壳、减速机前后盖;正 T 型一体式床身、DD 直驱转台可实现一次装夹多面加工;高精度数控立式车(铣)床 D-VL500 把车削与铣削分度集成在同机同夹具内 |
| 水套薄壁变形 | D-VL500 为立式装夹,工件重力方向与夹紧方向一致,薄壁圆筒受力更均匀;加工最大工件重量 800kg、主轴最大扭矩 900 N·m,大直径件车削时让刀少;夹具侧建议涨套或分瓣夹具分散夹紧力 |
| 端面平面度 | D-VL500 主轴定心轴承直径 130mm,主轴刚性高;大直径端面车削时主轴端跳小,平面度靠刚性支撑 |
| 批量节拍 | K8 配全伺服刀库,换刀高效稳定;大流量冷却冲屑免清扫、无堆积,减少清屑停机;三轴快移 70/70/70 m/min,非切削走位时间短 |
| 多功率段换型 | K8 采用 DD 直驱转台,力矩电机直驱+高效能制动,转台分度时间较常规缩短 40%;夹具可做快换结构,换型靠程序调用而非重做夹具 |
四、推荐机型
主推|高速卧式加工中心 K8
电机壳批量加工的主力机型,官网明确指向新能源汽车各型电机壳与减速机前后盖。赫勒精机系列。
| 500×500mm | 800/700/800mm | 10000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 最高转速 |
HSK100A | 40T 全伺服刀库 | 快移 70/70/70 m/min | 正 T 型一体式床身、DD 直驱转台
主推|高精度数控立式车(铣)床 D-VL500
大直径端盖、法兰与回转体件的车铣一次装夹。赫勒精机系列。
| φ650mm | 800kg | 900 N·m |
|---|---|---|
| 最大回转直径 | 最大工件重量 | 主轴最大扭矩 |
主轴转速 50~2500 r/min | 主轴定心轴承直径 130mm | X/Z 轴刀架快速 20/16 m/min | X 轴水平行程 -20~315mm
备选|高速卧式加工中心 Q7
产线化批量场景,A 轴 / AB 轴 / B 轴三种工作台形式可选,便于接自动化。赫勒精机系列。
| 400×800mm(单 A 轴) | 750/660/550mm | 15000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 最高转速 |
HSK A63 | 30T 刀库 | 快移 75/60/80 m/min | 力矩电机直驱转台,分度时间缩短 40%
备选|立式加工中心 T-V856S
电机壳上的接线盒盖、安装板、支架等小件,分流不占卧加。台群精机系列。
| 1000×500mm | 800/550/600mm | 直联 12000 r/min |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 主轴 |
BT40 | 24 把刀库 | 快移 48/48/48 m/min
五、技术参数
| 机型 | 工作台(mm) | X/Y/Z 行程(mm) | 主轴(r/min) | 刀柄/刀库 | 快移(m/min) |
|---|---|---|---|---|---|
| K8 | 500×500 | 800/700/800 | 最高 10000 | HSK100A,40T | 70/70/70 |
| Q7 | 400×800(单 A 轴) | 750/660/550 | 最高 15000 | HSK A63,30T | 75/60/80 |
| T-V856S | 1000×500 | 800/550/600 | 直联 12000 | BT40,24 把 | 48/48/48 |
| D-VL500 | 规格 |
|---|---|
| 加工最大回转直径 | φ650mm |
| 加工最大工件重量 | 800kg |
| 主轴转速范围 | 50~2500 r/min |
| 主轴最大扭矩 | 900 N·m |
| 主轴定心轴承直径 | 130mm |
| X 轴水平行程 | -20~315mm |
| X/Z 轴刀架快速 | 20/16 m/min |
| 其他 | K8 | Q7 |
|---|---|---|
| 主轴端面至台面/中心(mm) | 100-900 | 150-700 |
| 刀具长度(mm) | 500 | 350 |
注:参数取自官网产品详情页原文(2026-11-04 核对)。选型以官网页面与商务确认的技术协议为准。
六、选型建议
按零件与批量选型
| 生产情形 | 推荐机型 |
|---|---|
| 电机壳批量生产、多面加工 | K8 |
| 大直径端盖、法兰,车铣一次装夹 | D-VL500 |
| 产线化、需接自动化上下料 | Q7 |
| 接线盒盖、安装板等小件 | T-V856S |
什么情况不建议选卧式加工中心(电机壳CNC加工选型同样适用)
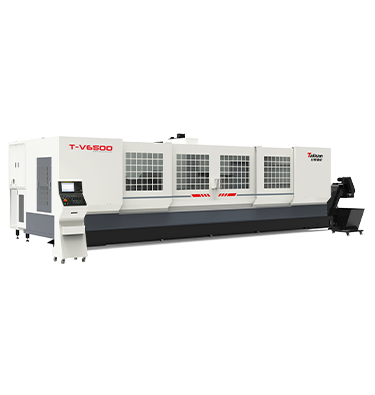
零件以细长轴类为主、需要长行程车削,卧加的装夹方式不匹配,应选卧式车(铣)床 D-L 系列。
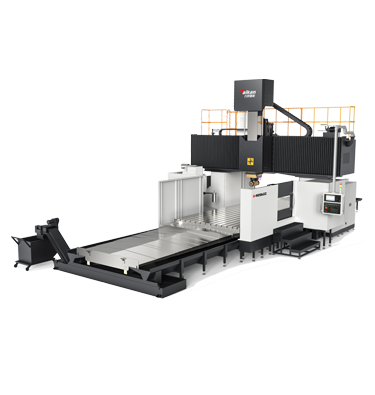
工件外廓超出工作台与行程,比如外径超过 800mm 的大电机壳,应评估更大规格机型或立式车床,硬上限装夹会牺牲刚性。
批量极小、型号频繁变化的试制任务,自动线与大规格卧加投入回收周期长,可先用通用立加配合外协。
材料为钢件、切削负荷远超铝合金壳体,要先核算主轴功率与刀柄规格,不能照搬铝件参数组。
七、工艺经验
三条经验,决定批量良率
| ① 夹具分散夹紧 | ② 首件定圆度 | ③ 清屑不能省 |
|---|---|---|
| 涨套或分瓣夹具,替代三爪集中受力 | 首件测圆度与同轴度,锁定参数 | 大流量冲屑,铝屑堆积会划伤配合面 |
八、常见问题
Q:新能源汽车电机壳加工设备怎么选,卧加还是立车?
按主要特征定。端面孔系、多面加工为主的壳体选卧式加工中心(K8);大直径端盖、法兰这类回转面占主导的件选立式车(铣)床(D-VL500)。两者都有时按工时占比高的那类定主设备。
Q:电机壳CNC加工,为什么转子腔和端面孔系要安排在同一台机上?
电机壳的内孔(轴承位)与端面孔系之间有同轴度要求。车完再上另一台机钻孔,等于换了一次基准,同轴度就会打折。D-VL500 把车削与铣削分度集成在同一台机、同一夹具内,基准不换。
Q:水套薄壁件夹紧变形怎么解决?
优先换夹具形态——涨套内撑、分瓣夹具、多点柔性支撑都能把夹紧力分散。三爪夹紧力集中在三点,薄壁环形件首件就该避开。设备侧靠主轴刚性把切削让刀压下去,夹具侧靠分散受力控住装夹变形。
Q:K8 为什么适合电机壳批量生产?
三处对得上:官网明确其应用指向新能源汽车各型电机壳与减速机前后盖;正 T 型一体式床身结构紧凑、刚性好;全伺服刀库+大流量冷却冲屑,减少换刀与清屑的停机时间。批量场景里,停机时间往往比切削时间更影响产能。
Q:端面平面度超差会有什么后果?
端面是装配基准面,平面度超差会让轴向间隙不均,运行后噪音与振动上升。D-VL500 主轴定心轴承直径 130mm、主轴最大扭矩 900 N·m,大直径端面车削时的让刀量小,平面度靠刚性支撑。
Q:多功率段电机壳,夹具怎么通用?
按最大外径定夹具基座,按不同规格做可换定位环与可换涨套。程序模块化之后,换型主要花在夹具换环与首件确认上,不重做整套夹具。
Q:Q7 和 K8 怎么选?
Q7 是高速产线型,工作台有 A 轴 / AB 轴 / B 轴三种形式,快移 75/60/80 m/min,适合接自动化线;K8 工作台 500×500mm、HSK100A、40T 刀库,偏向单机大批量与复杂异形件。要产线化选 Q7,要单机产能与刚性选 K8。
九、相关产品与服务
相关产品
K8|Q7|J7|D-VL500|D-VL1600C|T-V856S
相关技术文章
· 高速产线型加工中心怎么提升汽车零部件产能
· 数控立式车床加工大型盘类零件用什么机床
相关应用场景
副车架|电池托盘|一体化压铸后加工|减速器壳体|人形机器人关节
服务保障
| 200+ | 400+ | 8h/12h | 1 年 + 终身 |
|---|---|---|---|
| 全国代理商 | 服务团队 | 粤苏 8h/其他省 12h 解决 | 免费质保 + 终身维护 |
「1812」响应标准:1 小时内回复。服务热线 400-668-6559
十、典型工艺路线
从铸坯到电机壳,六道工序
| 序 | 工序 | 设备 | 关注点 |
|---|---|---|---|
| 1 | 毛坯装夹与端面基准加工 | K8 / D-VL500 | 基准面一次做出,全工序沿用 |
| 2 | 内孔与止口粗精车 | D-VL500 | 圆度、与端面的垂直度 |
| 3 | 端面孔系与安装孔 | K8(或多面转台) | 与内孔的同轴度、均布位置度 |
| 4 | 水套腔加工 | K8 | 薄壁让刀与变形控制 |
| 5 | 接线盒盖、支架等附件 | T-V856S | 分流,不占主设备 |
| 6 | 气密、圆度、同轴度检测 | — | 首件全测,批量抽检 |
批量的账怎么算
月产数千件的电机壳,单件节拍每减少 5 秒,按月产 3000 件算,一个月能省下 4 小时以上的机时。这部分时间差通常不出在切削速度上,而出在换刀次数、上下料动作与清屑停机。因此电机壳加工设备的选型,刀库配置与冲屑能力要和主轴转速放在同等位置看。
*创世纪官网应用场景页 · 新能源汽车 电机壳 v1.0 | 2026-11-04 | 巫师 🧙♀️*