- 您现在的位置: 首页 > 新闻中心 > 产品动态 > 一体化压铸件CNC精加工用什么立式机床
一体化压铸件CNC精加工用什么立式机床
一体化压铸件凭借轻量化、集成度高的优势,广泛应用于新能源、3C、汽配、医疗器械等领域。一体化压铸件CNC精加工工序包含平面铣削、型腔加工、孔系镗钻、密封面精铣等,工件普遍存在壁厚不均匀、铸件残余应力、毛坯余量波动大等问题,对设备刚性、主轴性能、热稳定性、动态响应都有着较高要求。选对合适的立式机床,是保障零件尺寸一致性、表面质量与生产节拍的关键。

一、一体化压铸件CNC精加工综合效率提升思路
一体化压铸件CNC精加工想要获得稳定的良率与生产效率,不能仅依靠设备硬件,需要从设备选型、工装工艺、程序策略、生产运维多维度协同优化。
1. 匹配机床硬件,兼顾刚性与高速性能
一体化压铸件多为铝合金材质,精加工既要高速轻快切削,又要抵抗薄壁部位切削振动。选用立式机床时,床身铸件材质、导轨形式、主轴配置是核心关注点。高强度铸铁床身可以降低高速切削带来的整机振动;线轨机型动态响应好,适合铝合金高速铣削;混合硬轨机型则可以兼顾部分残留余量的轻度重切削;主轴需要兼顾转速区间与热变形控制,带气幕保护的主轴单元,能够减少切削液侵入轴承,保障长时间批量加工精度稳定。
2. 优化工装装夹,减少多次定位带来的误差
一体化压铸件外形结构复杂,多型腔、多孔系特征较多,多次翻面装夹会引入定位偏差,也增加辅助工时。在实际生产中,优先规划一次装夹完成尽可能多的加工内容,搭配适配工件外形的专用工装,合理控制夹持力,规避薄壁压铸件装夹变形,减少找正、拆卸、转运的时间损耗,降低批量产品尺寸离散度。
3. 合理规划刀路程序,区分粗精加工工序
针对压铸毛坯余量不均匀的特点,粗加工优先快速去除大部分余量,释放铸件内应力;精加工阶段优化刀路轨迹,减少空行程,采用平滑过渡路径,降低机床频繁加减速。做好仿真校验,规避过切、干涉问题。粗精加工工序分开,避免用精加工参数做余量去除,造成刀具损耗与节拍浪费,提升一体化压铸件CNC精加工的整体稳定性。
4. 优化刀库与排屑冷却,降低非切削停机时间
一体化压铸件加工会产生大量铝屑,良好的排屑、冷却系统可以及时带走切削热量,保护刀具与工件。刀库换刀速度直接影响多工序零件加工节拍,选用换刀响应快、可靠性高的刀库,减少换刀等待;做好切削液过滤循环,减少停机清理频次,提升设备稼动率。
二、创世纪台群立式机床适配一体化压铸件CNC精加工产品介绍
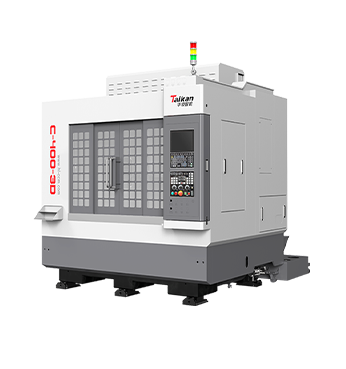
针对一体化压铸件CNC精加工多品种中小批量、薄壁壳体、中小型箱体零件加工需求,创世纪台群有多款立式机床可供选择,覆盖高速精加工、兼顾轻重切削、重切削等不同加工工况,适配汽配壳体、3C结构件、精密压铸件、阀体类零件加工场景。
四款主力机型核心参数如下:
|
项目 |
单位 |
T-V856S |
T-V850M |
T-1060L |
T-10 |
|
工作台尺寸 |
mm |
1000*500 |
1000*550 |
1200*600 |
1300*600 |
|
X/Y/Z三轴行程 |
mm |
800/550/600 |
850/550/550 |
1050/600/570 |
1000/600/600 |
|
主轴鼻端至工作台距离 |
mm |
150~850 |
150~700 |
140~710 |
180~780 |
|
主轴转速(选配) |
r/min |
直联12000 |
皮带8000 |
皮带8000 |
皮带8000 |
|
主轴锥度 |
/ |
BT40 |
BT40 |
BT40 |
BT40 |
|
X/Y/Z三轴快移速度 |
m/min |
48/48/48 |
36/36/30 |
36/36/20 |
16/16/16 |
|
刀库容量(选配) |
把 |
24 |
24 |
24 |
24 |
|
工作台T型槽 |
mm |
5-18*100 |
5-18*100 |
5-18*100 |
5-18*120 |
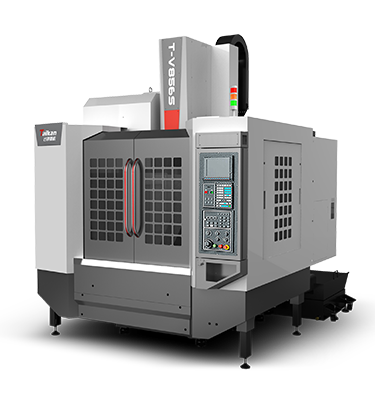
T-V856S立式加工中心(高速精加工优选)
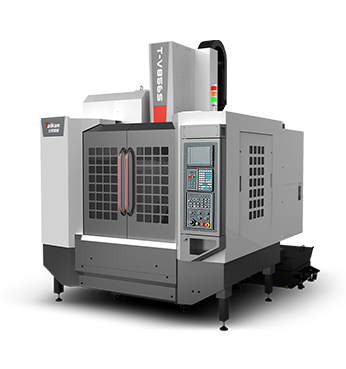
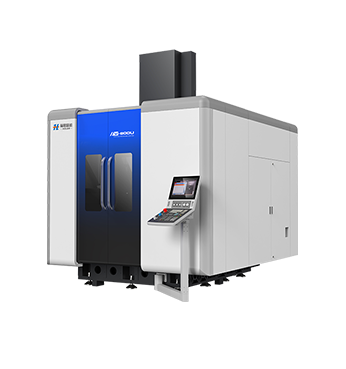
T-V856S立式机床整机五大件采用树脂砂造型高强度铸铁铸造,经过有限元、模态分析优化结构,整机静动刚度、抗震、热稳定性表现良好。三轴采用滚柱线轨搭配带预拉C3级大直径丝杆,快移速度可达48m/min,动态响应优异;直联BT40-12000r/min高速主轴单元,轴承散热好、热变形小,附带气幕保护;刀库搭载编码器 变频器控制,换刀效率高。适合中小型一体化压铸件高速CNC精加工,适配新能源壳体、3C压铸件、精密阀体等多品种中小批量生产场景。
T-V850M立式加工中心(兼顾轻重切削)
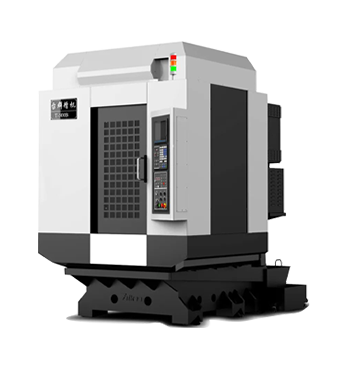
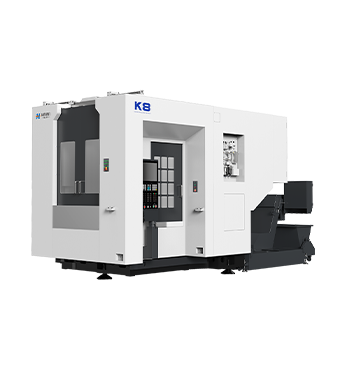
T-V850M立式机床采用厚重底座、低重心内藏式地脚支撑,搭配大跨距人字形立柱,Z轴配置氮气平衡装置,Z轴采用6滑块滚柱导轨,重切削抗变形能力强。皮带式BT40-8000r/min主轴,具备不错切削刚性,可完成铝件高速加工,也可以应对铸铁、钢材的中度切削。适合毛坯余量波动偏大的一体化压铸件,可兼顾前期余量去除与后续CNC精加工,多用于5G通讯件、五金阀体、汽配压铸件加工。
T-1060L立式加工中心(线轨硬轨混合结构)
T-1060L立式机床X、Y轴配置滚柱线轨保障移动速度,Z轴采用高刚性矩形硬轨,同时具备线轨高速特性与硬轨重切削优势。定柱十字滑台结构,底座稳固,配置后置水箱、后冲水排屑结构,排屑冷却人性化。更大的工作台与行程,适合尺寸偏大的一体化压铸件CNC精加工,适用于汽车、摩托车行业壳体、框架类压铸零件加工。
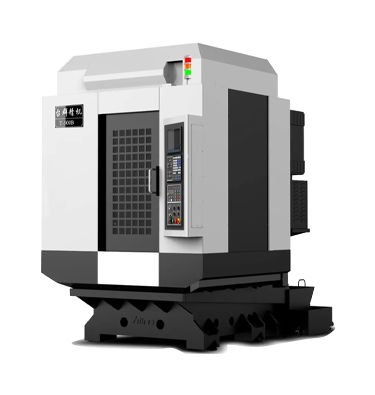
T-10立式加工中心(重切削工况)
T-10立式机床三轴全矩形硬轨结构,接触面大、吸震性能好、承载能力强,BT40主轴,适合余量较大的压铸件毛坯加工。宽阔底座带来稳定的重负荷加工能力,前排屑双箱式水箱,节省车间占地。针对部分需要大余量去除的一体化压铸件,完成粗加工后再进行CNC精加工,多用于模具、大型壳体、汽配压铸件等场景。
开展一体化压铸件CNC精加工,选择立式机床时,优先结合工件最大外形尺寸确认三轴行程与工作台规格;根据加工工况选择导轨形式:追求高速轻快精加工优先滚柱线轨机型;毛坯余量波动大、存在部分重切削需求,可选择混合硬轨或者全硬轨机型;同时关注主轴热防护、刀库效率、排屑冷却配套。创世纪台群以上四款立式机床覆盖不同尺寸、不同切削工况的一体化压铸件加工需求,企业可以结合自身产品尺寸、材料余量、生产批量,匹配对应机型,实现一体化压铸件CNC精加工的稳定生产。