- 您现在的位置: 首页 > 新闻中心 > 解决方案 > 新能源汽车电池托盘加工用什么设备
新能源汽车电池托盘加工用什么设备
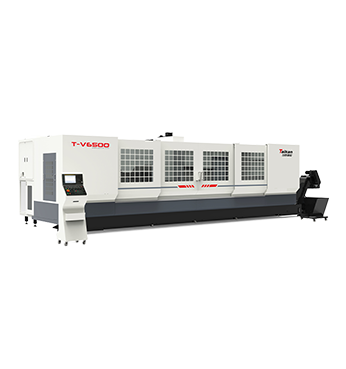
电池托盘加工,一台设备管住 2.5 到 6.5 米料长
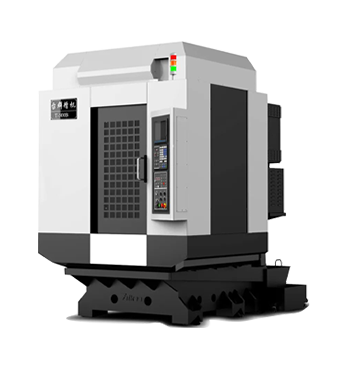
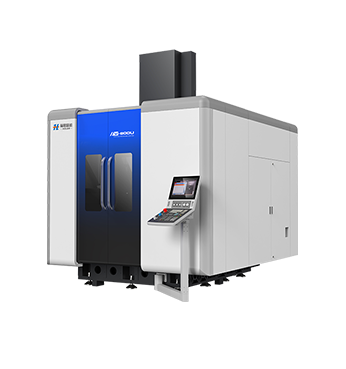
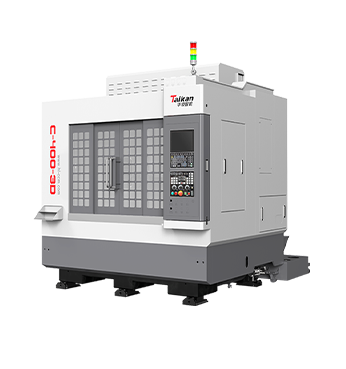
台群精机型材加工中心,针对新能源汽车电池托盘的边框与底板,一次装夹完成多孔、多槽加工。
| 6500mm | 一次装夹 | 0.006mm |
|---|---|---|
| 最长 X 轴行程 | 孔系集中完成 | Y/Z 重复定位 |
新能源汽车加工设备里,电池托盘加工设备覆盖:T-V2500 / T-V4500 / T-V6500 / G-M2518L / G-M2030L
一、行业加工特征
新能源汽车电池托盘不是单一零件,而是一组零件的统称
| 边框 | 底板 | 水冷板 | 盖板 | 支架 |
|---|---|---|---|---|
| 长条型材 孔系密集 |
大平板 密封面贴合 |
流道结构 平面度敏感 |
薄板 易回弹 |
中小件 多品种 |
三个绕不开的特征(新能源汽车加工设备选型时,这三条决定了行程与刀库的基础配置)
| 尺寸长 | 孔系密 | 批量中等 |
|---|---|---|
| 边框与底板 1.5~5 米 常规立加 X 行程 800~1000mm 够不到 |
安装孔、铆接孔、流水槽、密封槽沿长边连续排布 几十到上百个 |
多品种、几十件一批 一致性靠设备,换型节拍定产能 |
二、加工难点
01|工件太长,立加够不到
1.5 到 5 米的边框只能分段做,接刀痕和重复找正都躲不掉。
02|孔位误差向远端累积
三到五米往返走位,首件合格末件超差,批量一致性失控。
03|薄板装夹回弹,平面度超差
压紧时是平的,松开就变形,漏点要到装配环节才暴露。
04|铝屑量大且粘,堆积卡滞
切屑堆在导轨与防护罩之间,轻则划伤导轨面,重则报警停机。
05|批量一致性靠人凑
同批几十件靠反复找正、反复试切,换型时间吃掉产能。
三、解决方案
| 加工难点 | 创世纪机型的对应设计 |
|---|---|
| 工件太长 | 三档行程梯队:T-V2500 行程 2500mm、T-V4500 为 4500mm、T-V6500 为 6500mm;G-M2518L / G-M2030L 动梁龙门式,X 轴 3000/1800/1500mm 可选,Y 轴 2000/2500mm 可选 |
| 孔位漂移 | 三轴 45 号滚珠导轨承载,大直径丝杆带预拉结构消除部分热延伸,丝杆轴承自润滑 |
| 装夹回弹 | 动柱式结构工作台固定不动,台面可同时放多组工件与夹具,支撑点可灵活布置 |
| 铝屑堆积 | X 轴大斜度不锈钢鳞片防护罩 + 移动式冲水结构减少积屑;标配两侧斜坡冲水排屑、水箱前置、链式排屑机 |
| 批量一致性 | 优质树脂砂造型高强度铸铁铸件配合热处理;经有限元分析、模态分析优化;底座与工作台一体式经时效处理消除内应力 |
四、推荐机型
主推|型材加工中心 T-V4500
4 米级边框、底板的主力机型。台群精机系列。
| 4500×550mm | 4500/550/550mm | 24 把 |
|---|---|---|
| 工作台 | X/Y/Z 行程 | 刀库 |
适用料长:2.5~4.5m | 主轴 BT40,20-12000 r/min
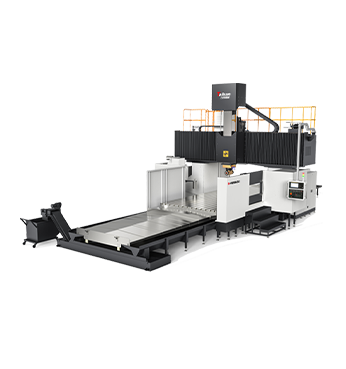
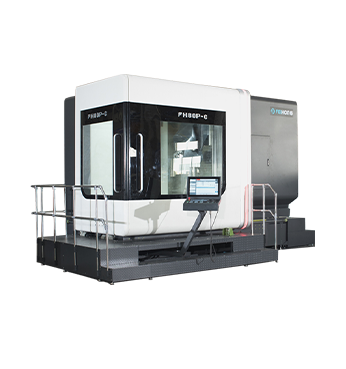
主推|型材加工中心 G-M2518L
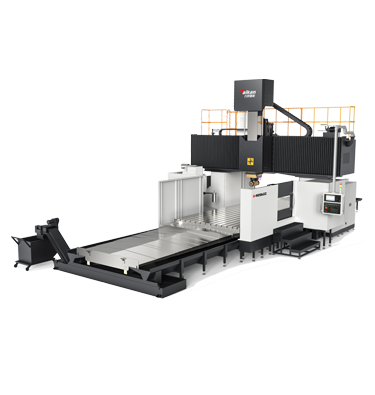
大平板总成与水冷底板,长宽两个方向都要覆盖时选它。台群精机系列。
| 1800×2500mm | 动梁龙门式 | 2000/2500mm |
|---|---|---|
| 工作台 | 结构 | Y 轴行程可选 |
适用料长:大平板总成 | X 轴 3000/1800/1500mm 可选,刀库斗笠 20T/圆盘 24T
备选|T-V2500 / T-V6500(行程两端)
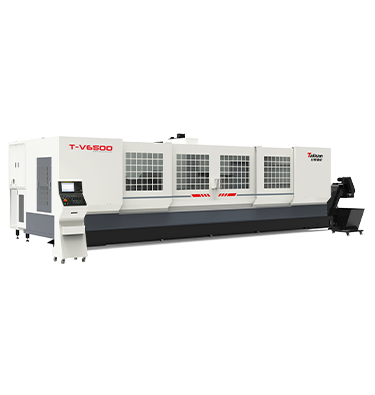
T-V2500 行程 2500/550/550mm,接短料与小批多品种;T-V6500 行程 6500/550/550mm,接超长边框。
| 机型 | 行程 | 适用料长 |
|---|---|---|
| T-V2500 | 2500/550/550mm | ≤2.5m |
| T-V6500 | 6500/550/550mm | 4.5~6.5m |
备选|龙门加工中心 G-V1530C(超宽件与重切削)
超出型材机工作台范围的宽幅件,或需与大型结构件共线。
| 1500×3000mm | 3200/2200/1000mm | 0.023/0.019/0.014mm |
|---|---|---|
| 工作台 | 行程 | 定位精度(有光栅) |
主轴 13000~15000 r/min(60min 内),刀柄 BBT40
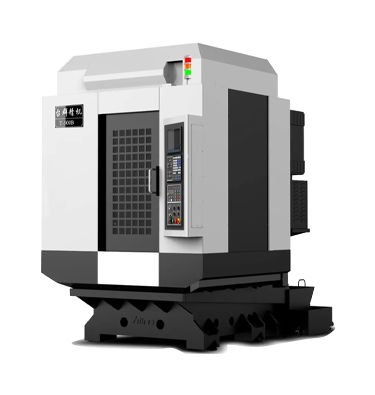
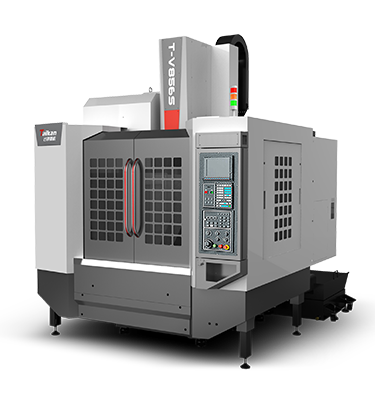
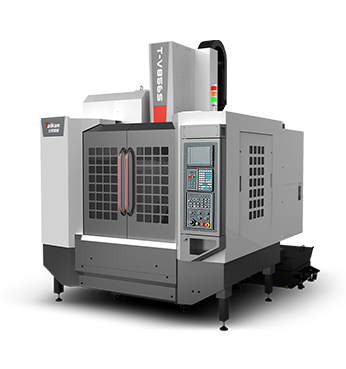
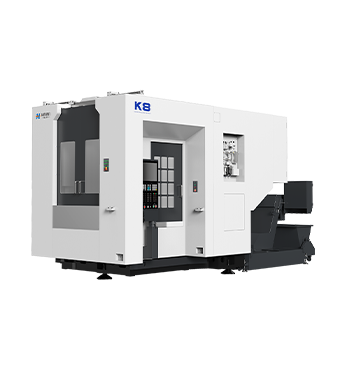
备选|立式加工中心 T-V856S(附件与支架分流)
模组端板、连接支架等中小件,避免高价值长行程设备被简单件占满。
| 1000×500mm | 800/550/600mm | 48/48/48 m/min |
|---|---|---|
| 工作台 | 行程 | 快移 |
主轴直联 12000 r/min,24 把刀库
五、技术参数
| 机型 | 工作台(mm) | X/Y/Z 行程(mm) | 主轴 | 刀库 | 定位精度(mm) | 重复定位(mm) |
|---|---|---|---|---|---|---|
| T-V2500 | — | 2500/550/550 | BT40,20-12000 r/min | 24 把 | 0.05/0.01/0.01 | 0.03/0.006/0.006 |
| T-V4500 | 4500×550 | 4500/550/550 | BT40,20-12000 r/min | 24 把 | 0.08/0.01/0.01 | 0.05/0.006/0.006 |
| T-V6500 | — | 6500/550/550 | BT40,20-12000 r/min | 24 把 | 0.1/0.01/0.01 | 0.06/0.006/0.006 |
| G-M2518L | 1800×2500 | 1800/2500/500 | BT40,20-12000 r/min | 斗笠 20T/圆盘 24T | — | 0.02/0.02/0.01 |
| G-M2030L | 2500×1800 | 1800/2500/500 | BT40,20-12000 r/min | 斗笠 20T/圆盘 24T | 0.03/0.04/0.02 | 0.02/0.02/0.01 |
| G-V1530C | 1500×3000 | 3200/2200/1000 | 13000~15000 r/min,BBT40 | — | 0.023/0.019/0.014(有光栅) | — |
| T-V856S | 1000×500 | 800/550/600 | BT40,直联 12000 r/min | 24 把 | — | — |
| 其他 | T-V2500/4500/6500 | G-M2518L/G-M2030L | T-V856S |
|---|---|---|---|
| 三轴快移(m/min) | 50/28/28 | 36/36/36 | 48/48/48 |
| 主轴鼻端至台面(mm) | 150~170 | 180~680 | 150~850 |
注:表中"—"为该机型参数页未列项,不代表设备无此能力。选型以官网页面与商务确认的技术协议为准。
六、选型建议
按料长选型
| 工件长度 | 推荐机型 |
|---|---|
| ≤2.5m | T-V2500 |
| 2.5~4.5m | T-V4500 |
| 4.5~6.5m | T-V6500 |
| 大平板总成、长宽均超 2m | G-M2518L / G-M2030L |
| 超宽件、需与大型结构件共线 | G-V1530C |
| 附件、支架、端板 | T-V856S |
电池托盘型材加工中心是这类件的主力方案,电池托盘加工设备按料长分档配,是这类产线更省的一种组法:长行程机只接长料,通用件交给立加分流,各档并行排产。
什么情况不建议选型材加工中心
工件上有多角度斜面、空间孔系、异形型腔,型材加工中心是 BT40 三轴结构,主打长行程平面类加工,遇到这类特征应改用立式五轴加工中心,用三轴机硬做只会增加装夹次数与基准误差。
工件以回转体为主,比如电机壳体、法兰、端盖,这类零件用立式车(铣)床更合理,放到型材机上属于能力错配。
单件超重、刚性差的大型焊接件,余量不均、需要更高的承载与结构刚性,应评估大规格龙门机型,而不是型材机。
年产批量极小的试制任务,一年只有几套且尺寸频繁变化,买长行程专用设备不经济,可先用通用立加配合外协,等批量稳定后再定专用机型。
七、工艺经验
三条经验,决定成品合格率
| ① 夹具与支撑 | ② 车间温度 | ③ 参数沉淀 |
|---|---|---|
| 支撑点覆盖薄壁区域,压紧点落在刚性部位 | 丝杠热延伸与车间温差叠加,长料件昼夜间易漂移 | 首件记录夹紧力、切削参数、变形量,换型直接调用 |
八、常见问题
Q:电池托盘加工的设备只能选型材加工中心吗?
不一定,但多数情况下效率较高。判断标准是料长——超过常规立加行程(800~1000mm)、需一次装夹完成沿长边分布的多孔多槽加工,就该上型材机。
Q:T-V4500 和 G-M2518L 怎么选?
看长宽比。T-V4500 工作台 4500×550mm,适合长而窄的边框与型材件;G-M2518L 工作台 1800×2500mm,适合大平板类总成与底板。
Q:定位精度 0.05mm 够用吗?
看孔位公差要求。T-V2500 定位精度 0.05/0.01/0.01mm、重复定位 0.03/0.006/0.006mm。X 轴与 Y/Z 轴数值不同,长行程轴指标天然低于短轴,这是结构决定的。孔位公差要求更严时,需评估光栅闭环或更高规格机型。
Q:密封槽的平面度怎么保证?
毛坯先释放应力、装夹支撑点密且夹紧力小、一次装夹完成尽可能多工序。设备刚性是基础,装夹与工艺同样决定结果。
Q:多品种换型会不会慢?
换型时间主要花在夹具更换与首件试切,不在设备本身。工作台固定的动柱式结构,台面可同时摆放多组工件与夹具,参数组沉淀后首件试切时间也能压缩。
Q:铝屑堆积怎么解决?
T-V2500 在 X 轴配大斜度不锈钢鳞片防护罩,搭配移动式冲水结构让切屑顺着行程被冲走;整机标配两侧斜坡冲水排屑与链式排屑机。
Q:电池托盘型材加工中心能不能一台机型全覆盖所有电池托盘件?
不能。托盘是一组零件,尺寸从几十毫米的支架到 5 米以上的边框,按料长与形态分档配设备更合理。新能源汽车加工设备里没有一台能通吃的机型,这也是为什么要按行程分档。
九、相关产品与服务
相关产品
T-V2500|T-V4500|T-V6500|G-M2518L|G-M2030L|G-V1530C|T-V856S
相关技术文章
相关应用场景
电机壳|副车架|一体化压铸后加工|液冷板|储能结构件|新能源汽车电池托盘总成
服务保障
| 200+ | 400+ | 8h/12h | 1 年 + 终身 |
|---|---|---|---|
| 全国代理商 | 服务团队 | 粤苏 8h/其他省 12h 解决 | 免费质保 + 终身维护 |
「1812」响应标准:1 小时内回复。服务热线 400-668-6559
十、典型工艺路线
从铝型材到成品托盘,六道工序
| 序 | 工序 | 设备 | 关注点 |
|---|---|---|---|
| 1 | 型材下料 | 锯切 | 长度公差影响后续装夹基准 |
| 2 | 边框铣削(安装孔、铆接孔、流水槽) | T-V2500 / T-V4500 / T-V6500 | 一次装夹完成长边全部孔槽 |
| 3 | 底板与水冷板平面、密封槽 | G-M2518L / G-M2030L | 平面度与密封面粗糙度 |
| 4 | 连接孔系与法兰面 | G-V1530C 或立加 | 与边框孔位对应关系 |
| 5 | 附件、支架、端板 | T-V856S | 分流,不占长行程设备 |
| 6 | 检测与装配 | 三坐标 / 气密 | 平面度与密封性验收 |
产线节拍怎么算
单件节拍 = 装夹时间 + 切削时间 + 换刀时间 + 检测等待。长行程设备的主要拖累项是装夹与检测等待,切削本身占比不高。所以组线时优先压缩装夹——工作台固定、多组工件同台摆放,一批装好后连续加工,节拍才稳。电池托盘加工设备的选型差异,就体现在这几个时间项的总和上。